
Цикл обработки
Архимедова спираль на торце детали
Торцевая спиральная резьба/канавка по спирали Архимеда
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
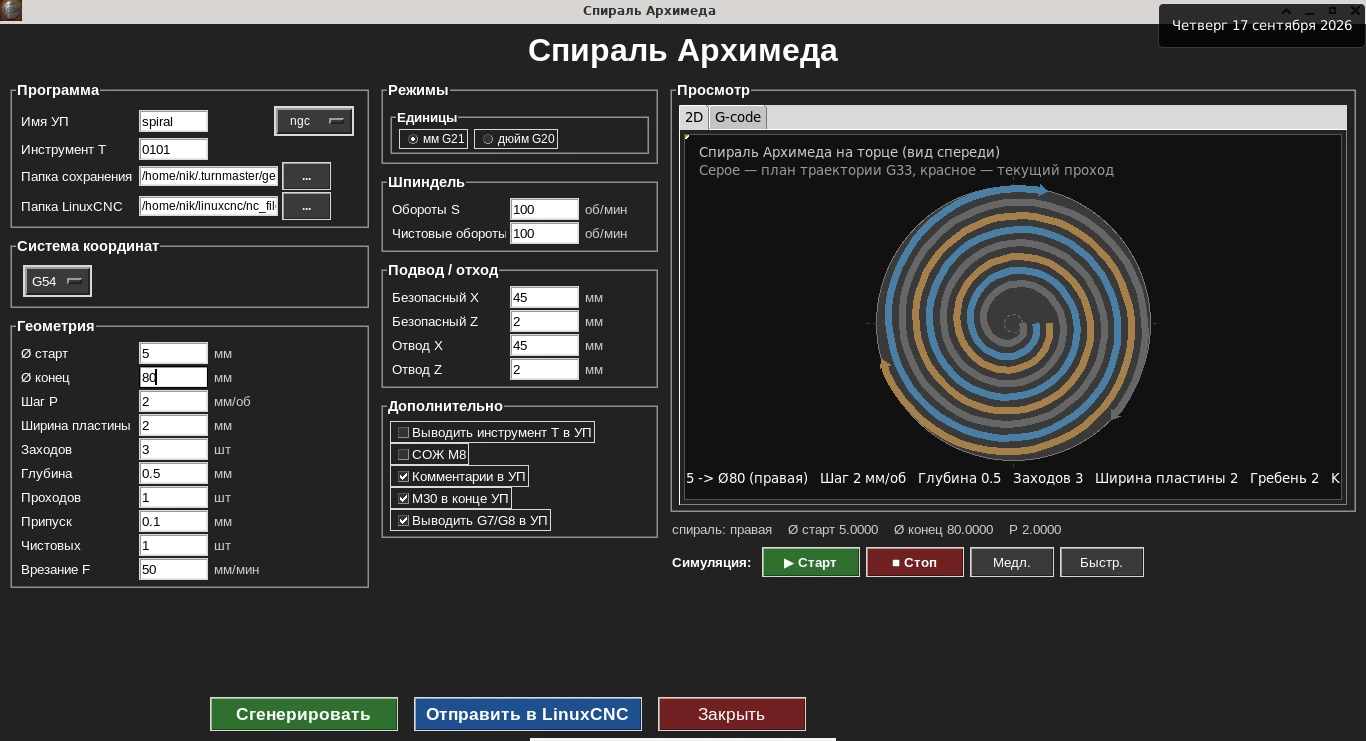
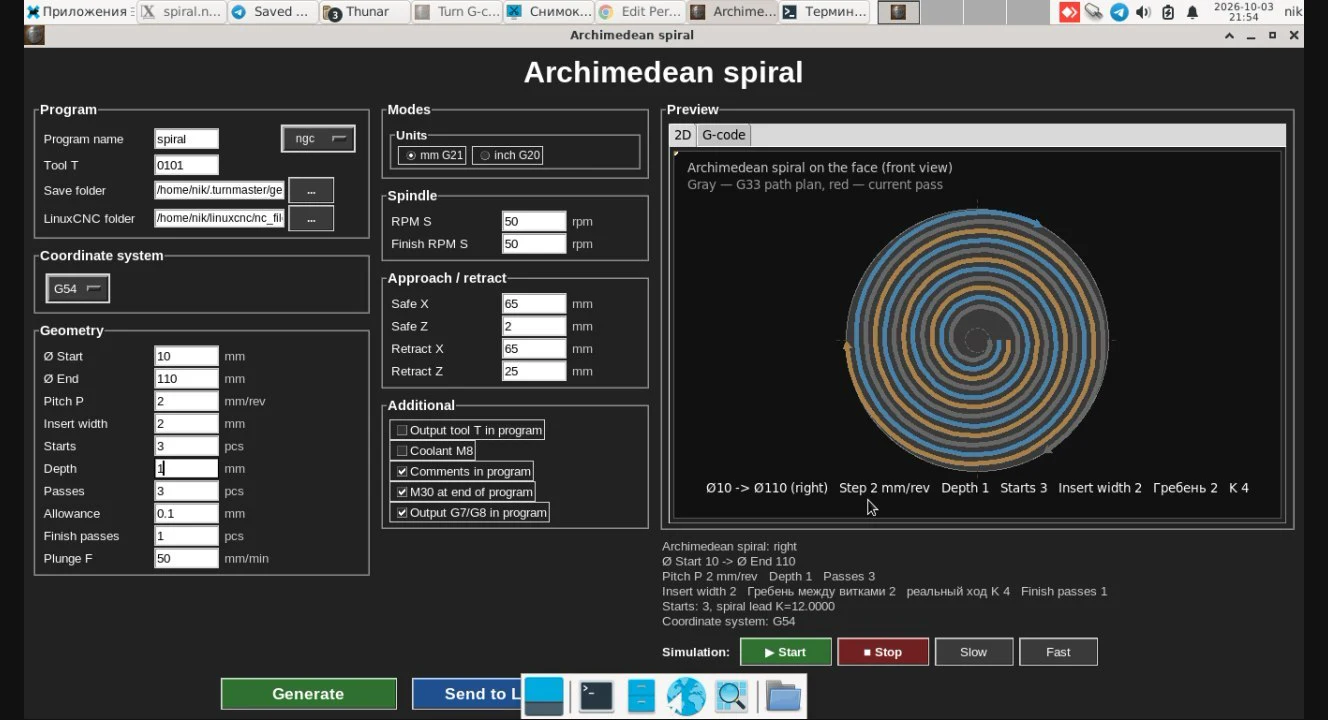
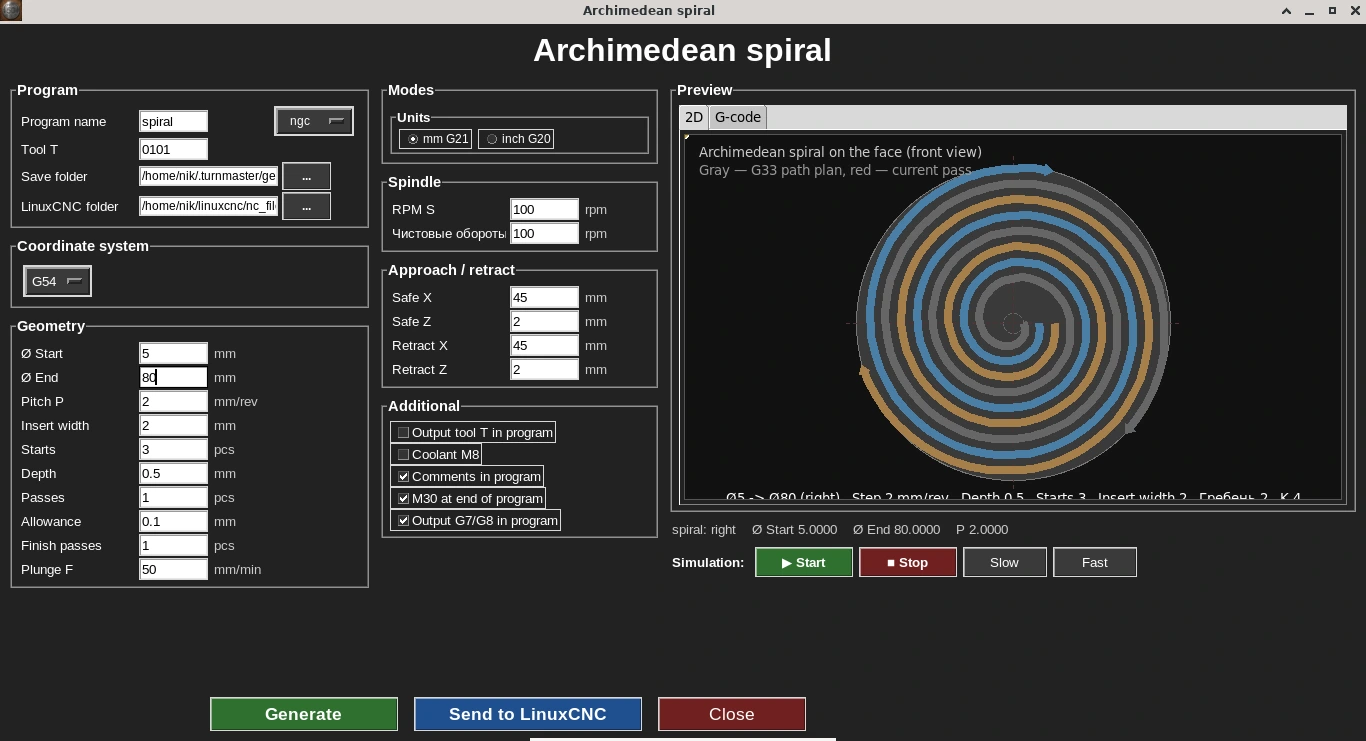
Форма цикла: диаметры старт/конец, шаг, ширина пластины и число заходов, живой 2D-симулятор траектории справа.
Параметры, с которыми сделан рез на видео ниже: Ø10 → Ø110 мм, 3 захода, пластина 2 мм + гребень 2 мм (шаг витка 4 мм, ход спирали 12 мм), глубина 1 мм за 3 прохода + 1 чистовой, 50 об/мин, правая спираль. Интерфейс программы здесь на английском.
Цикл архимедовой спирали прорезает на торце заготовки канавку или резьбу, идущую по спирали с равномерным шагом от центра к краю или наоборот.
Цикл выполняется синхронизированным со шпинделем резьбовым ходом (G32/G33) — тем же принципом, что и обычная резьба, только не вдоль оси Z, а радиально по X, и только на торце детали. Поэтому программа заработает лишь на станках, где стойка и привод шпинделя отслеживают обороты через энкодер (датчик положения шпинделя): без него синхронизировать подачу с оборотом невозможно, и станок не сможет корректно выполнить этот G-код.
Реальный рез архимедовой спирали
Кому нужен этот цикл
Нужен для нестандартных торцевых спиральных профилей — например, спиральных канавок или резьбы на торце детали.
Ключевые параметры формы
- •Начальный и конечный радиус спирали
- •Шаг спирали
- •Глубина канавки/резьбы
- •Подача
Пример G-кода
Настоящий вывод цикла «Архимедова спираль»: трёхзаходная спиральная канавка на торце, от Ø5 до Ø80, глубиной 1 мм. Пластина шириной 2 мм, 4 прохода по глубине (0,3 / 0,6 / 0,9 / 1,0 мм), врезание 50 мм/мин, 100 об/мин. Ход — G33 с адресом K. Код вручную не редактировался.
Режим G8 (радиус): Ø5 — X2.5, Ø80 — X40. Резец движется только по X, от центра к краю, а шпиндель вращается синхронно — так на торце получается спираль.
По коду соседние витки идут через 4 мм по радиусу: три захода стартуют с X2.5, X6.5 и X10.5, а ход спирали за оборот — K12, то есть 3 захода × 4 мм. При пластине 2 мм это даёт канавку шириной 2 мм и перемычку 2 мм между витками.
archimedean-spiral.ngc · 111 строк — Показать программу целиком
%
(Turn G-code)
(Спираль Архимеда на торце)
(Резьбовой ход: G33 K)
(Направление: правая)
(Заходов: 3)
(D старт: 5.0000)
(D конец: 80.0000)
(Шаг P: 2.0000)
(Ширина пластины: 2.0000)
(Ход спирали за оборот K в G-коде: 12.0000)
(Глубина: 1.0000)
(Подача врезания F: 50.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S100 M3
G0 Z2.0000
G0 X45.0000

(Проход 1 из 4, заход 1 из 3, Z-0.3000)
G0 X2.5000
G1 Z-0.3000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 1 из 4, заход 2 из 3, Z-0.3000)
G0 X6.5000
G1 Z-0.3000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 1 из 4, заход 3 из 3, Z-0.3000)
G0 X10.5000
G1 Z-0.3000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 2 из 4, заход 1 из 3, Z-0.6000)
G0 X2.5000
G1 Z-0.6000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 2 из 4, заход 2 из 3, Z-0.6000)
G0 X6.5000
G1 Z-0.6000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 2 из 4, заход 3 из 3, Z-0.6000)
G0 X10.5000
G1 Z-0.6000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 3 из 4, заход 1 из 3, Z-0.9000)
G0 X2.5000
G1 Z-0.9000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 3 из 4, заход 2 из 3, Z-0.9000)
G0 X6.5000
G1 Z-0.9000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 3 из 4, заход 3 из 3, Z-0.9000)
G0 X10.5000
G1 Z-0.9000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Чистовые обороты)
S100
(Проход 4 из 4, заход 1 из 3, Z-1.0000)
G0 X2.5000
G1 Z-1.0000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 4 из 4, заход 2 из 3, Z-1.0000)
G0 X6.5000
G1 Z-1.0000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

(Проход 4 из 4, заход 3 из 3, Z-1.0000)
G0 X10.5000
G1 Z-1.0000 F50.0000
G33 X40.0000 K12.0000
G0 Z2.0000
G0 X45.0000

G0 X45.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S100 M3 / G0 Z2.0000 / G0 X45.0000- Постоянные 100 об/мин, подвод на 2 мм перед торцом и за край детали (X45).
G0 X2.5000 → G1 Z-0.3000 F50.0000- Заход 1: встать на начальный радиус X2.5 (Ø5) и врезаться в торец на 0,3 мм с подачей 50 мм/мин.
G33 X40.0000 K12.0000- Спиральный ход: резец идёт по X до X40 (Ø80) синхронно со шпинделем, K12 — ход спирали за оборот (так он подписан в шапке программы).
G0 Z2.0000 / G0 X45.0000- Выход из канавки по Z и отвод за край перед следующим заходом.
G0 X6.5000 / G0 X10.5000- Заходы 2 и 3 начинаются со смещением на 4 мм по радиусу (X6.5 и X10.5) — три спирали ложатся между собой через равные промежутки.
(Проход 2 из 4, заход 1 из 3, Z-0.6000) … (Проход 4 из 4, заход 3 из 3, Z-1.0000)- На каждой глубине режутся все три захода, затем резец уходит глубже: Z−0.6, Z−0.9 и финальный Z−1.0.
M5 / M30- Остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G33, G8, M3, M5) — справочник G- и M-кодов для токарного станка.
Подробнее по теме: Архимедова спираль на торце: спиральная канавка на токарном станке с ЧПУ.
Частые вопросы
На каком принципе работает этот цикл?
На синхронизированном со шпинделем резьбовом ходе (G32/G33) — том же, что и в обычной резьбе, только идущем не вдоль оси Z, а радиально по X, и только на торце детали.
На любом ли станке это заработает?
Нет — программа корректно выполнится только на станках, где стойка и привод шпинделя отслеживают обороты через энкодер (датчик положения шпинделя). Без энкодера синхронизировать подачу с оборотом невозможно.
В какую сторону может идти спираль?
От центра к краю или от края к центру — направление задаётся начальным и конечным радиусом спирали. От этого же зависит и закрутка: если поменять начальный и конечный диаметры местами, при том же вращении шпинделя получится левая спираль вместо правой.
Для чего нужен этот цикл?
Для нестандартных торцевых спиральных профилей — например, спиральных канавок или резьбы на торце детали.