
Цикл обработки
Фаска и радиус на токарном станке с ЧПУ
Фаска или радиус на любой из четырёх кромок детали
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
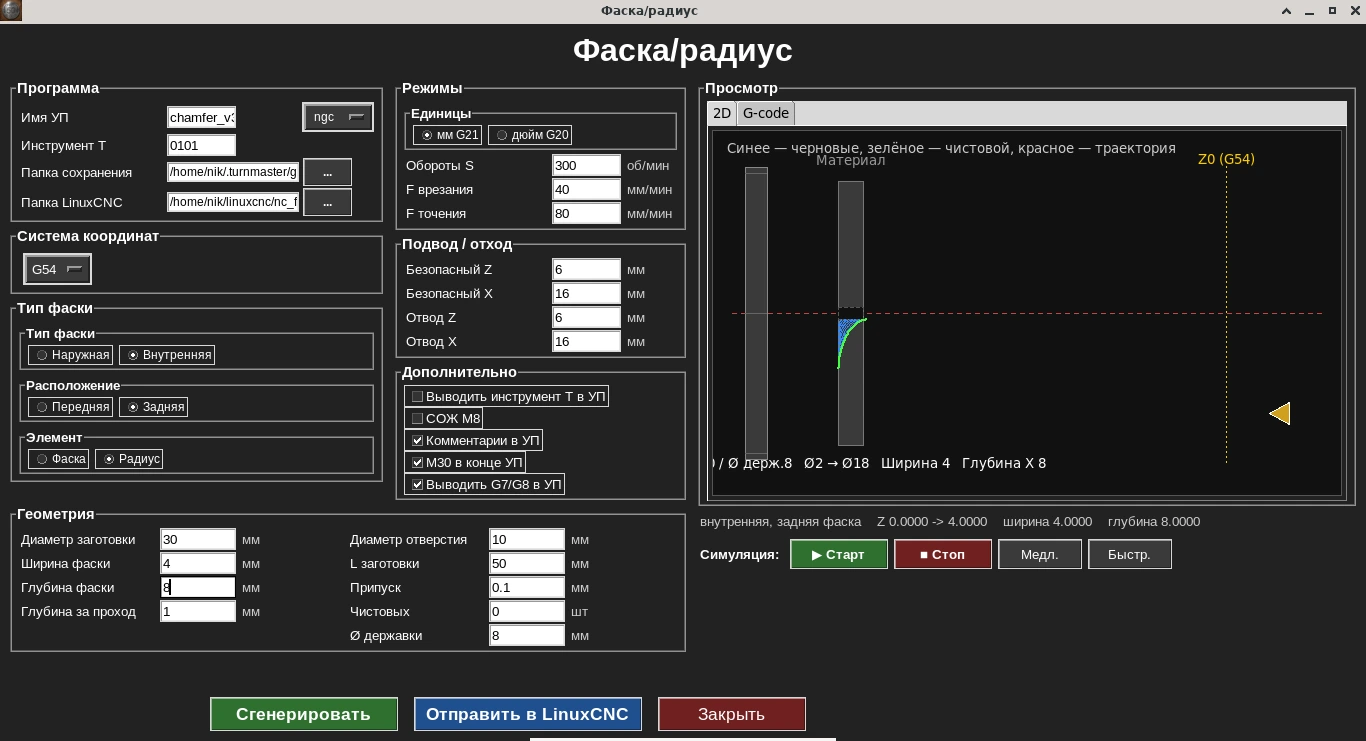
Форма цикла: показан внутренний задний радиус — диаметр отверстия, ширина и глубина элемента, Ø державки, живой 2D-симулятор траектории справа.
Цикл фаски/радиуса обрабатывает выбранную кромку детали — наружную или внутреннюю, переднюю или заднюю — снимая фаску под заданным углом или скругляя её радиусом.
Кому нужен этот цикл
Нужен для скругления или снятия фаски на кромках — наружных и внутренних, передних и задних — во всех четырёх комбинациях.
Ключевые параметры формы
- •Тип обработки: фаска или радиус
- •Размер фаски или величина радиуса
- •Кромка: наружная/внутренняя, передняя/задняя
- •Подача
Пример G-кода
Настоящий вывод цикла «Фаска/радиус» в одном из самых сложных вариантов — внутренний радиус с задней стороны: скругление R4 в отверстии Ø10 мм на участке Z−54…−50. Державка Ø8 мм, 4 черновых прохода по 1 мм, припуск 0,1 мм, врезание 40 мм/мин, дуга 80 мм/мин, 300 об/мин. Код вручную не редактировался.
X в коде — центр резца, кромка дальше от оси на радиус державки 4 мм: строка «X до касания: 1.0000» — это стенка отверстия R5 минус 4. Режим G8 (радиус).
Черновые проходы «самоподобны» чистовому профилю: каждый — дуга того же вида, только меньшего радиуса (R1, R2, R3, R3,9), так что форма растёт от прохода к проходу до финального R4.
chamfer-radius.ngc · 62 строк — Показать программу целиком
%
(Turn G-code)
(Внутренний радиус, задняя)
(Ø отверстия: 10.0000, Ø державки: 8.0000, X до касания: 1.0000)
(Ширина Z: 4.0000)
(Глубина X/radius: 4.0000)
(Глубина за проход: 1.0000)
(Припуск: 0.1000)
(Z начала радиуса: -54.0000, Z конца радиуса: -50.0000)
(Безопасный X: 16.0000, Отвод X: 16.0000)
(окружность R=4.0000)
(Черновые проходы самоподобны чистовому профилю радиуса)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z6.0000
G0 X16.0000
G0 X0.0000

(Черновой проход 1 из 4: глубина 1.0000)
G0 Z-54.0000
G1 X2.0000 F40.0000
G3 X1.0000 Z-53.0000 I0.0000 K1.0000 F80.0000
G0 X0.0000

(Черновой проход 2 из 4: глубина 2.0000)
G0 Z-54.0000
G1 X3.0000 F40.0000
G3 X1.0000 Z-52.0000 I0.0000 K2.0000 F80.0000
G0 X0.0000

(Черновой проход 3 из 4: глубина 3.0000)
G0 Z-54.0000
G1 X4.0000 F40.0000
G3 X1.0000 Z-51.0000 I0.0000 K3.0000 F80.0000
G0 X0.0000

(Черновой проход 4 из 4: глубина 3.9000)
G0 Z-54.0000
G1 X4.9000 F40.0000
G3 X1.0000 Z-50.1000 I0.0000 K3.9000 F80.0000
G0 X0.0000

(Чистовой проход радиуса)
G0 Z-54.0000
G1 X5.0000 F40.0000
G3 X1.0000 Z-50.0000 I0.0000 K4.0000 F80.0000
G0 X0.0000

(Чистовой повтор 1 из 1)
G0 Z-54.0000
G1 X5.0000 F40.0000
G3 X1.0000 Z-50.0000 I0.0000 K4.0000 F80.0000
G0 X0.0000

G0 Z6.0000
G0 X16.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G0 Z6.0000 / G0 X16.0000 / G0 X0.0000- Подвод: 6 мм перед торцом, затем выход на ось детали — отсюда державка идёт вглубь отверстия.
G0 Z-54.0000 → G1 X2.0000 F40.0000- Первый проход: уйти по оси на Z−54 и врезаться по X до X2 — кромка на 1 мм глубже стенки отверстия.
G3 X1.0000 Z-53.0000 I0.0000 K1.0000 F80.0000- Дуга G3 радиусом 1 обратно к стенке отверстия (X1). I0 K1 — смещение центра от начальной точки: центр на X2, Z−53.
G0 X0.0000- Возврат на ось перед следующим проходом.
(Черновой проход 4 из 4: глубина 3.9000)- Проходы 2–4 — такие же дуги радиусом 2, 3 и 3,9 мм; последний оставляет 0,1 мм на чистовой.
G1 X5.0000 F40.0000 / G3 X1.0000 Z-50.0000 I0.0000 K4.0000 F80.0000- Чистовой проход: дуга R4 от X5, Z−54 до X1, Z−50 с центром на X5, Z−50 — финальный радиус.
(Чистовой повтор 1 из 1)- Повтор чистового прохода по той же траектории — зачищает то, что могло остаться из-за упругого отжима державки.
G0 Z6.0000 / G0 X16.0000 / M5 / M30- Выход из отверстия, отвод, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G3, G8, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Сколько комбинаций кромок поддерживает цикл?
Все четыре — наружная передняя, наружная задняя, внутренняя передняя, внутренняя задняя.
Можно ли выбрать между фаской и радиусом?
Да, тип обработки выбирается отдельным параметром — угловая фаска заданного размера или скругление заданным радиусом.
Нужен ли отдельный проход для каждой кромки?
Да, для каждой комбинации кромки и типа обработки запускается свой расчёт цикла — так вы точно контролируете, где именно снимается фаска или радиус.
Можно ли проверить результат перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории для выбранной кромки.