
Цикл обработки
Отрезка детали на токарном станке с ЧПУ
Отрезка готовой детали от заготовки
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
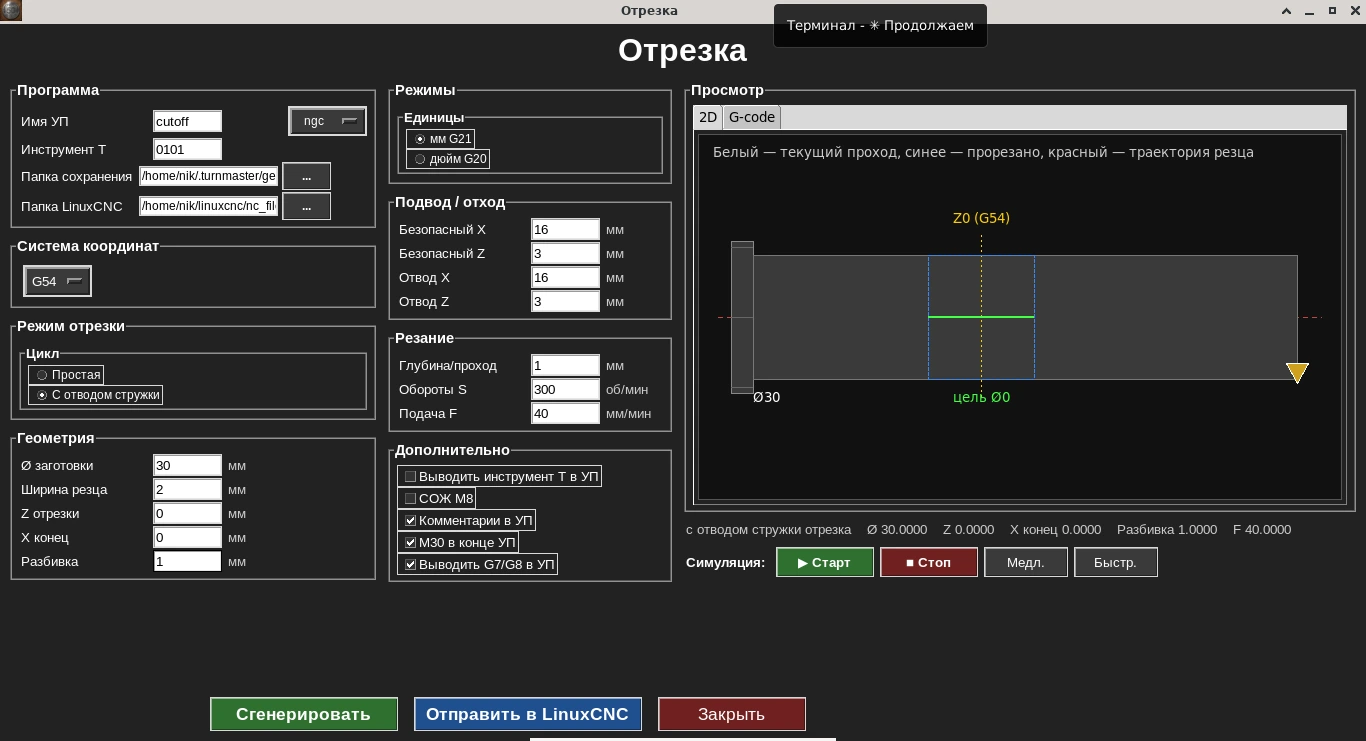
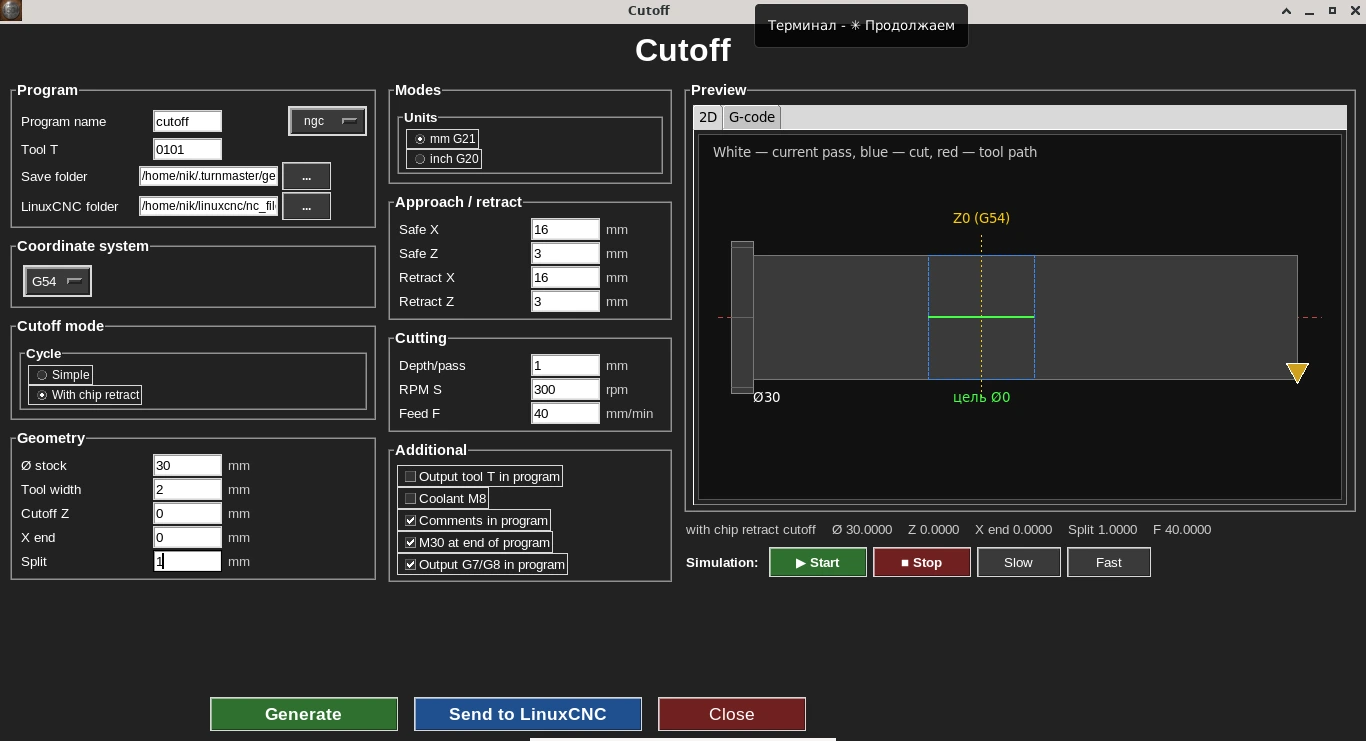
Форма цикла: показана отрезка с отводом стружки — диаметр заготовки, ширина резца, X конец и разбивка, живой 2D-симулятор траектории справа.
Цикл отрезки перемещает отрезной резец к оси заготовки на заданной позиции, с возможностью подрезки кромки перед отрезкой.
Кому нужен этот цикл
Нужен для финальной операции — отделения готовой детали от прутка или заготовки.
Ключевые параметры формы
- •Диаметр заготовки
- •Позиция отрезки
- •Ширина отрезного резца
- •Подача
- •Обороты шпинделя
Пример G-кода
Настоящий вывод цикла «Отрезка»: наружная отрезка прутка Ø30 мм резцом с пластиной шириной 2 мм, в режиме с отводом стружки. Глубина за проход 1 мм на сторону, 13 проходов до X2, подача врезания 40 мм/мин, 300 об/мин. Код вручную не редактировался.
Важно понимать, как задано положение по Z: в этом цикле Z — это центр пластины. В примере Z отрезки = 1.0, поэтому пластина шириной 2 мм стоит между Z0 и Z2. Где при этом проходит пропил на реальной детали, определяет ноль детали (G54), который оператор привязывает на станке. Чтобы отрезать деталь длиной L от торца при нуле на торце, Z отрезки ставят равным −(L + 1): например, −26 для детали длиной 25 мм — тогда кромка пластины приходится ровно на Z−25.
Режим G8 (радиус): заготовка Ø30 — X15, безопасный отвод — X16 (Ø32), конечная точка X2 — Ø4.
cutoff.ngc · 206 строк — Показать программу целиком
%
(Turn G-code)
(Отрезка наружная)
(Ø заготовки: 30.0000)
(Ширина резца: 2.0000)
(Z отрезки: 1.0000)
(X конец: 2.0000)
(Разбивка: 1.0000)
(Режим: с отводом стружки)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 X16.0000
G0 Z3.0000
G0 Z1.0000

(Отрезка с отводом стружки: глубина/проход 1.0000, разбивка 1.0000)
(Проход 1 из 13: X14.0000)
G1 X14.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X14.0000)
G0 X16.0000
G0 Z0.5000
G1 X14.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X14.0000)
G0 X16.0000
G0 Z1.5000
G1 X14.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 2 из 13: X13.0000)
G1 X13.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X13.0000)
G0 X16.0000
G0 Z0.5000
G1 X13.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X13.0000)
G0 X16.0000
G0 Z1.5000
G1 X13.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 3 из 13: X12.0000)
G1 X12.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X12.0000)
G0 X16.0000
G0 Z0.5000
G1 X12.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X12.0000)
G0 X16.0000
G0 Z1.5000
G1 X12.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 4 из 13: X11.0000)
G1 X11.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X11.0000)
G0 X16.0000
G0 Z0.5000
G1 X11.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X11.0000)
G0 X16.0000
G0 Z1.5000
G1 X11.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 5 из 13: X10.0000)
G1 X10.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X10.0000)
G0 X16.0000
G0 Z0.5000
G1 X10.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X10.0000)
G0 X16.0000
G0 Z1.5000
G1 X10.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 6 из 13: X9.0000)
G1 X9.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X9.0000)
G0 X16.0000
G0 Z0.5000
G1 X9.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X9.0000)
G0 X16.0000
G0 Z1.5000
G1 X9.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 7 из 13: X8.0000)
G1 X8.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X8.0000)
G0 X16.0000
G0 Z0.5000
G1 X8.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X8.0000)
G0 X16.0000
G0 Z1.5000
G1 X8.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 8 из 13: X7.0000)
G1 X7.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X7.0000)
G0 X16.0000
G0 Z0.5000
G1 X7.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X7.0000)
G0 X16.0000
G0 Z1.5000
G1 X7.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 9 из 13: X6.0000)
G1 X6.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X6.0000)
G0 X16.0000
G0 Z0.5000
G1 X6.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X6.0000)
G0 X16.0000
G0 Z1.5000
G1 X6.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 10 из 13: X5.0000)
G1 X5.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X5.0000)
G0 X16.0000
G0 Z0.5000
G1 X5.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X5.0000)
G0 X16.0000
G0 Z1.5000
G1 X5.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 11 из 13: X4.0000)
G1 X4.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X4.0000)
G0 X16.0000
G0 Z0.5000
G1 X4.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X4.0000)
G0 X16.0000
G0 Z1.5000
G1 X4.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 12 из 13: X3.0000)
G1 X3.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X3.0000)
G0 X16.0000
G0 Z0.5000
G1 X3.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X3.0000)
G0 X16.0000
G0 Z1.5000
G1 X3.0000 F40.0000
G0 X16.0000
G0 Z1.0000
(Проход 13 из 13: X2.0000)
G1 X2.0000 F40.0000
G0 X16.0000
(Разбивка: левый край, Z0.5000, X2.0000)
G0 X16.0000
G0 Z0.5000
G1 X2.0000 F40.0000
G0 X16.0000
(Разбивка: правый край, Z1.5000, X2.0000)
G0 X16.0000
G0 Z1.5000
G1 X2.0000 F40.0000
G0 X16.0000
G0 Z1.0000

G0 Z3.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S300 M3 / G0 X16.0000 / G0 Z3.0000 / G0 Z1.0000- 300 об/мин: сначала отход по X выше заготовки (X16), затем по Z на позицию отрезки — центр пластины на Z1.
G1 X14.0000 F40.0000 → G0 X16.0000- Первый проход: врезание на 40 мм/мин до X14 и сразу полный отвод на X16 — стружка выходит из пропила, пластину не зажимает.
(Разбивка: левый край, Z0.5000, X14.0000) / (Разбивка: правый край, Z1.5000, X14.0000)- «Разбивка»: на той же глубине ещё два врезания — со сдвигом на 0,5 мм влево (Z0.5) и вправо (Z1.5). Пропил получается шириной 3 мм при пластине 2 мм, и она не трётся боковыми гранями о стенки.
G0 Z1.0000- Возврат на основную позицию Z1 перед следующим, более глубоким проходом.
(Проход 2 из 13: X13.0000) … (Проход 13 из 13: X2.0000)- Каждый проход на 1 мм глубже: X13, X12 … X2. Отрезка заканчивается на X2 — перемычка Ø4, так задано в форме полем «X конец».
G0 Z3.0000 / M5 / M30- Отход, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Подробнее по теме: Коды G96 и G97 на ЧПУ: постоянная скорость резания или постоянные обороты.
Частые вопросы
Можно ли снять фаску перед отрезкой?
Да, цикл поддерживает опциональную подрезку кромки перед самой отрезкой — деталь получается сразу с аккуратным краем.
Как задаётся ширина отрезного резца?
Отдельным параметром — цикл учитывает её при расчёте траектории, чтобы точно попасть в заданную позицию отрезки.
Для чего нужен этот цикл?
Для финальной операции — отделения готовой детали от прутка или заготовки.
Можно ли проверить траекторию перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории, включая отвод при отрезке с выводом стружки.