
Цикл обработки
Расточка на токарном станке с ЧПУ
Растачивание внутренних диаметров
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
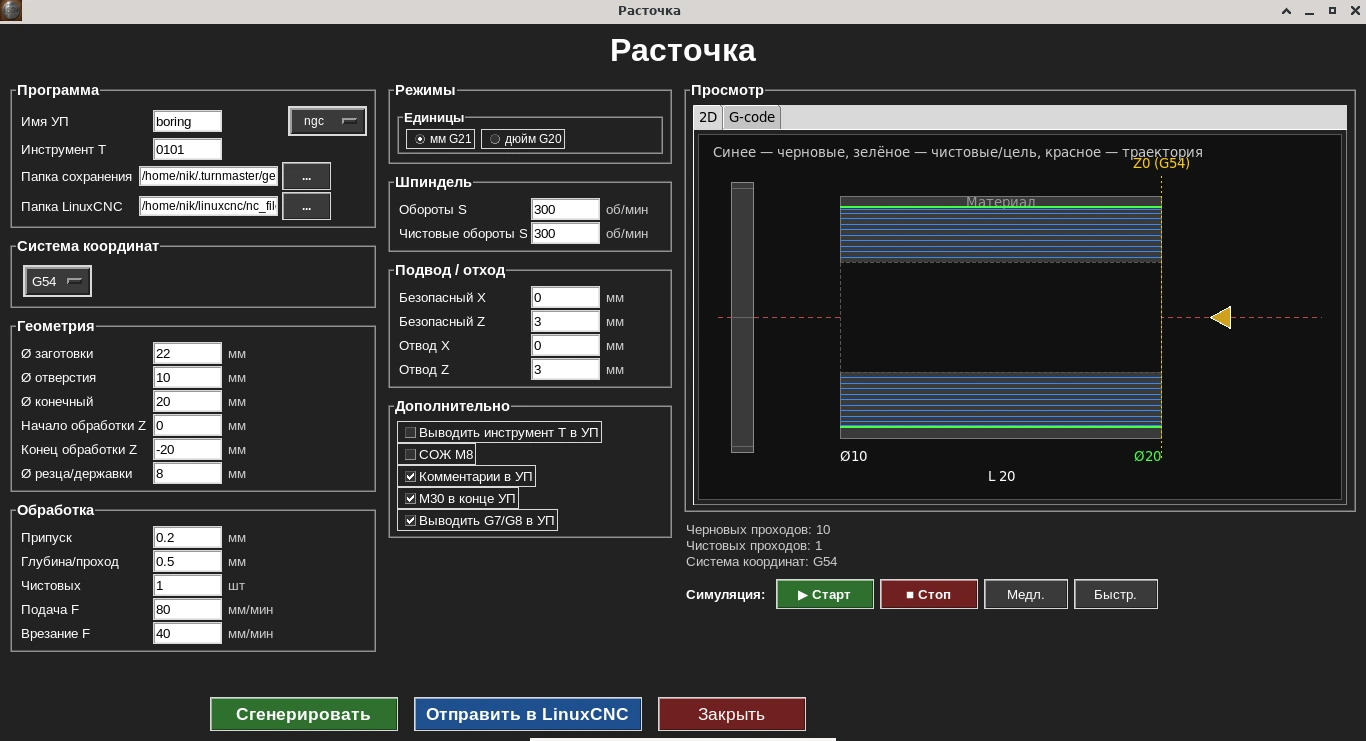
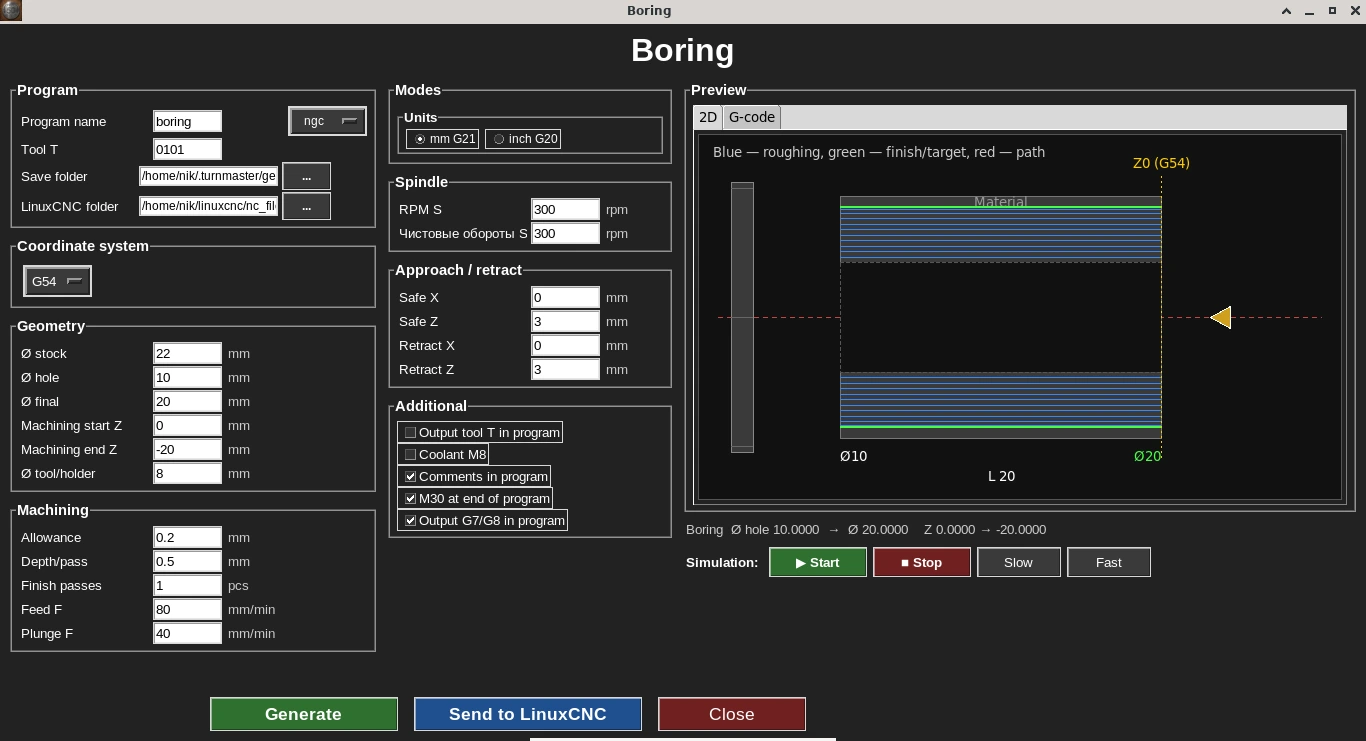
Форма цикла: диаметр отверстия, конечный диаметр и диаметр резца/державки, живой 2D-симулятор траектории справа.
Цикл расточки снимает материал по внутреннему диаметру за один или несколько проходов, аналогично наружному точению, но для внутренней поверхности.
Кому нужен этот цикл
Нужен, когда внутренний диаметр нужно увеличить до точного размера после сверления — под посадку вала, подшипника и т.п.
Ключевые параметры формы
- •Начальный и конечный внутренний диаметр
- •Длина расточки
- •Припуск на чистовой проход
- •Подача
- •Обороты шпинделя
Пример G-кода
Настоящий вывод цикла расточки: в заготовке Ø22 мм с предварительным отверстием Ø10 мм растачивается отверстие Ø20 мм на глубину 20 мм. Державка Ø8 мм, глубина за проход 0,5 мм на сторону, припуск 0,2 мм, врезание 40 мм/мин, точение 80 мм/мин; черновые обороты 300, чистовые 555 об/мин. Код вручную не редактировался.
Главная особенность цикла указана прямо в шапке программы: X в коде — это центр резца, а режущая кромка дальше от оси на радиус резца (здесь 4 мм). Поэтому проход X1.5 режет по Ø11: (1,5 + 4) × 2 = 11. Режим G8 (радиус).
boring.ngc · 114 строк — Показать программу целиком
%
(Turn G-code)
(Расточка внутренняя)
(X в программе = центр резца. Режущая кромка по X = X + R резца.)
(Логика: центровка на X0, переход по Z, врезание X+, проход по Z, выход X-)
(Ø заготовки: 22.0000)
(Ø отверстия: 10.0000)
(Ø конечный: 20.0000)
(Ø резца/державки: 8.0000)
(R отверстия: 5.0000)
(R резца: 4.0000)
(Смещение кромки по X от центра резца: 4.0000)
(Касание отверстия центром резца X: 1.0000)
(Начало обработки Z детали: 0.0000)
(Конец обработки Z детали: -20.0000)
(Направление: от патрона в глубину)
(Безопасный X: 0.0000, Отвод X: 25.0000)
(Припуск: 0.2000)
(Глубина/проход: 0.5000)
(Подача точения F: 80.0000)
(Подача врезания F: 40.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z3.0000
G0 X0.0000
G0 X0.0000

(Черновой проход 1 из 10)
(Центр X1.5000; кромка по X R5.5000 / Ø11.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X1.5000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 2 из 10)
(Центр X2.0000; кромка по X R6.0000 / Ø12.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X2.0000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 3 из 10)
(Центр X2.5000; кромка по X R6.5000 / Ø13.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X2.5000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 4 из 10)
(Центр X3.0000; кромка по X R7.0000 / Ø14.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X3.0000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 5 из 10)
(Центр X3.5000; кромка по X R7.5000 / Ø15.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X3.5000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 6 из 10)
(Центр X4.0000; кромка по X R8.0000 / Ø16.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X4.0000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 7 из 10)
(Центр X4.5000; кромка по X R8.5000 / Ø17.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X4.5000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 8 из 10)
(Центр X5.0000; кромка по X R9.0000 / Ø18.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X5.0000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 9 из 10)
(Центр X5.5000; кромка по X R9.5000 / Ø19.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X5.5000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Черновой проход 10 из 10)
(Центр X5.8000; кромка по X R9.8000 / Ø19.6000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X5.8000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000

(Чистовые обороты)
S555
(Чистовой проход 1 из 1)
(Центр X6.0000; кромка по X R10.0000 / Ø20.0000; Z деталь 0.0000 -> -20.0000; Z резец 0.0000 -> -20.0000)
G0 Z0.0000
G1 X6.0000 F40.0000
G1 Z-20.0000 F80.0000
G0 X0.0000
G0 Z25.0000
G0 X25.0000
M5

M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S300 M3 / G0 Z3.0000 / G0 X0.0000- 300 об/мин и подвод на 3 мм перед торцом точно по оси детали (X0): отсюда державка Ø8 свободно входит в отверстие Ø10.
G0 Z0.0000 → G1 X1.5000 F40.0000 → G1 Z-20.0000 F80.0000- Первый черновой проход: встать на торец, врезаться по X на 40 мм/мин до X1.5 (кромка по Ø11) и пройти в глубину до Z−20 на 80 мм/мин.
G0 X0.0000- Отход к оси на дне отверстия; следующий проход начинается с G0 Z0 — державка выходит по центру, не касаясь стенок.
(Черновой проход 2 из 10) … (Черновой проход 10 из 10)- Каждый проход на 0,5 мм на сторону больше: кромка по Ø12, Ø13 … Ø19; десятый проход — X5.8 (Ø19,6) — оставляет 0,2 мм на сторону под чистовой.
S555 / G1 X6.0000 F40.0000 / G1 Z-20.0000 F80.0000- Чистовой проход на 555 об/мин: центр резца X6.0, кромка R10 — финальный Ø20.
G0 Z25.0000 / G0 X25.0000 / M5 / M30- Вывод резца из отверстия на Z25, отвод по X, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Чем расточка отличается от наружного точения?
Это тот же принцип — черновые и чистовой проход с припуском — но применяется к внутреннему диаметру после сверления, а не к наружной поверхности.
Можно ли задать несколько черновых проходов?
Да, как и в наружном точении, цикл распределяет проходы по заданному припуску на чистовой проход.
Для чего нужна расточка?
Чтобы увеличить внутренний диаметр до точного размера после сверления — например, под посадку вала или подшипника.
Можно ли проверить траекторию перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории для внутренней обработки.