
Цикл обработки
Сверление на токарном станке с ЧПУ
Осевое сверление с поддержкой прерывистой подачи
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
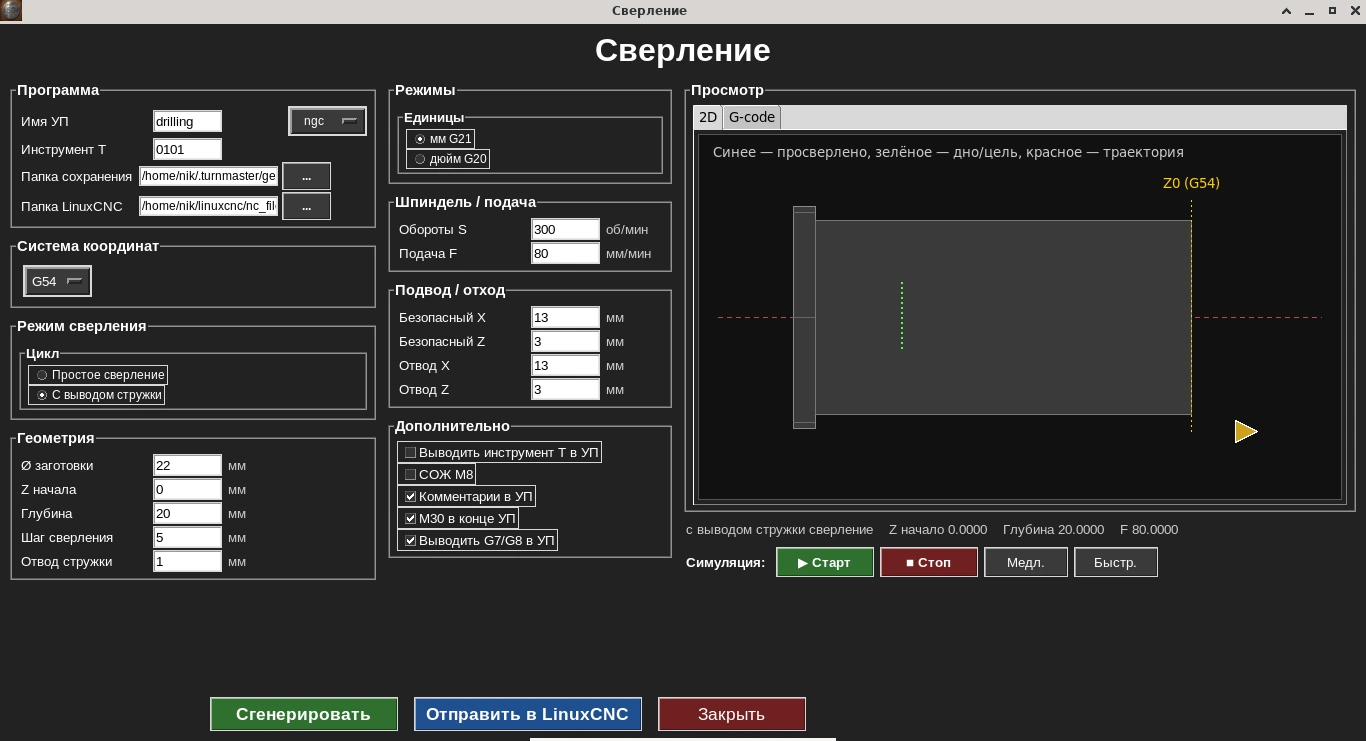
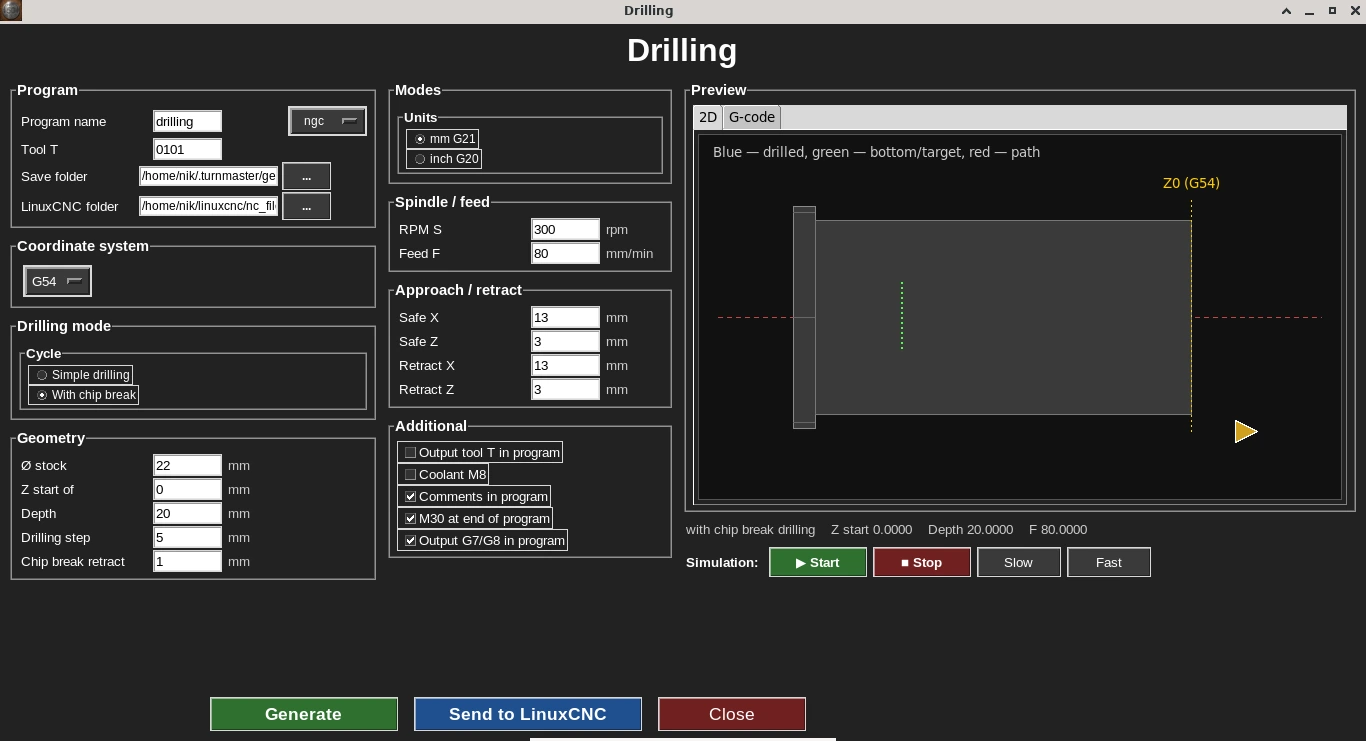
Форма цикла: показано сверление с выводом стружки — шаг сверления и отвод для очистки от стружки, живой 2D-симулятор траектории справа.
Цикл сверления перемещает инструмент вдоль оси заготовки на заданную глубину, при необходимости разбивая проход на этапы для вывода стружки при глубоком сверлении.
Кому нужен этот цикл
Нужен для центровых и осевых отверстий — от разметочных до сквозных, включая глубокое сверление с выводом стружки.
Ключевые параметры формы
- •Глубина сверления
- •Диаметр сверла
- •Подача
- •Обороты шпинделя
- •Прерывистая подача (для глубокого сверления)
Пример G-кода
Настоящий вывод цикла «Сверление»: сверление по оси детали (заготовка Ø22 мм) до Z−20 с выводом стружки — шагами по 5 мм с отскоком на 3 мм между шагами. Подача 80 мм/мин, 300 об/мин. Диаметр отверстия задаётся самим сверлом, поэтому в коде его нет. Код вручную не редактировался.
Рабочая подача начинается с Z−2 (поле «Z начала»): до этой точки сверло идёт ускоренно, поэтому она должна быть на торце или перед ним — например, если торец перед сверлением подрезан на 2 мм, как в примере на странице «Торцовка». Режим G8, сверление идёт строго по оси — X0.
drilling.ngc · 40 строк — Показать программу целиком
%
(Turn G-code)
(Сверление по центру X0)
(Ø заготовки: 22.0000)
(Z начала: -2.0000)
(Глубина: 20.0000)
(Z дна: -20.0000)
(Режим: с выводом стружки)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z3.0000
G0 X13.0000
G0 X0.0000

(Сверление с выводом стружки: шаг 5.0000, отвод 3.0000 между шагами)
(Шаг 1 из 4: до Z-7.0000)
G0 Z-2.0000
G1 Z-7.0000 F80.0000
G0 Z-4.0000
(Шаг 2 из 4: до Z-12.0000)
G0 Z-6.0000
G1 Z-12.0000 F80.0000
G0 Z-9.0000
(Шаг 3 из 4: до Z-17.0000)
G0 Z-11.0000
G1 Z-17.0000 F80.0000
G0 Z-14.0000
(Шаг 4 из 4: до Z-20.0000)
G0 Z-16.0000
G1 Z-20.0000 F80.0000
G0 Z3.0000

G0 Z3.0000
G0 X13.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S300 M3 / G0 Z3.0000 / G0 X13.0000 / G0 X0.0000- 300 об/мин, подвод на 3 мм перед торцом за пределами заготовки (X13 — Ø26) и выход на ось детали X0.
G0 Z-2.0000 → G1 Z-7.0000 F80.0000 → G0 Z-4.0000- Шаг 1: ускоренно к Z−2, сверление на 80 мм/мин до Z−7 и отскок на 3 мм назад (Z−4), чтобы сломать и вывести стружку.
G0 Z-6.0000 → G1 Z-12.0000 F80.0000 → G0 Z-9.0000- Шаг 2: ускоренно обратно почти до дна — на 1 мм не доходя до Z−7, — затем сверление до Z−12 и снова отскок на 3 мм. Шаг 3 так же доходит до Z−17.
G0 Z-16.0000 → G1 Z-20.0000 F80.0000 → G0 Z3.0000- Последний шаг короче — 3 мм до дна Z−20, после чего сверло полностью выходит из отверстия на Z3.
G0 X13.0000 / M5 / M30- Отвод по X, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Что такое прерывистая подача и когда она нужна?
Это разбивка сверления на несколько коротких проходов с отводом сверла для вывода стружки — применяется при глубоком сверлении, где стружка не выходит сама.
Подходит ли цикл для неглубоких отверстий?
Да, цикл работает и для простых сквозных/разметочных отверстий без разбивки на шаги, и для глубокого сверления со ступенчатым выводом стружки.
Какие параметры нужно задать?
Глубину сверления, диаметр сверла, подачу, обороты шпинделя и, при необходимости, параметры прерывистой подачи.
Можно ли увидеть траекторию инструмента перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории, включая шаги вывода стружки при прерывистой подаче.