
Цикл обработки
Проточка канавки на токарном станке с ЧПУ
Прорезка канавок заданной ширины и глубины
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
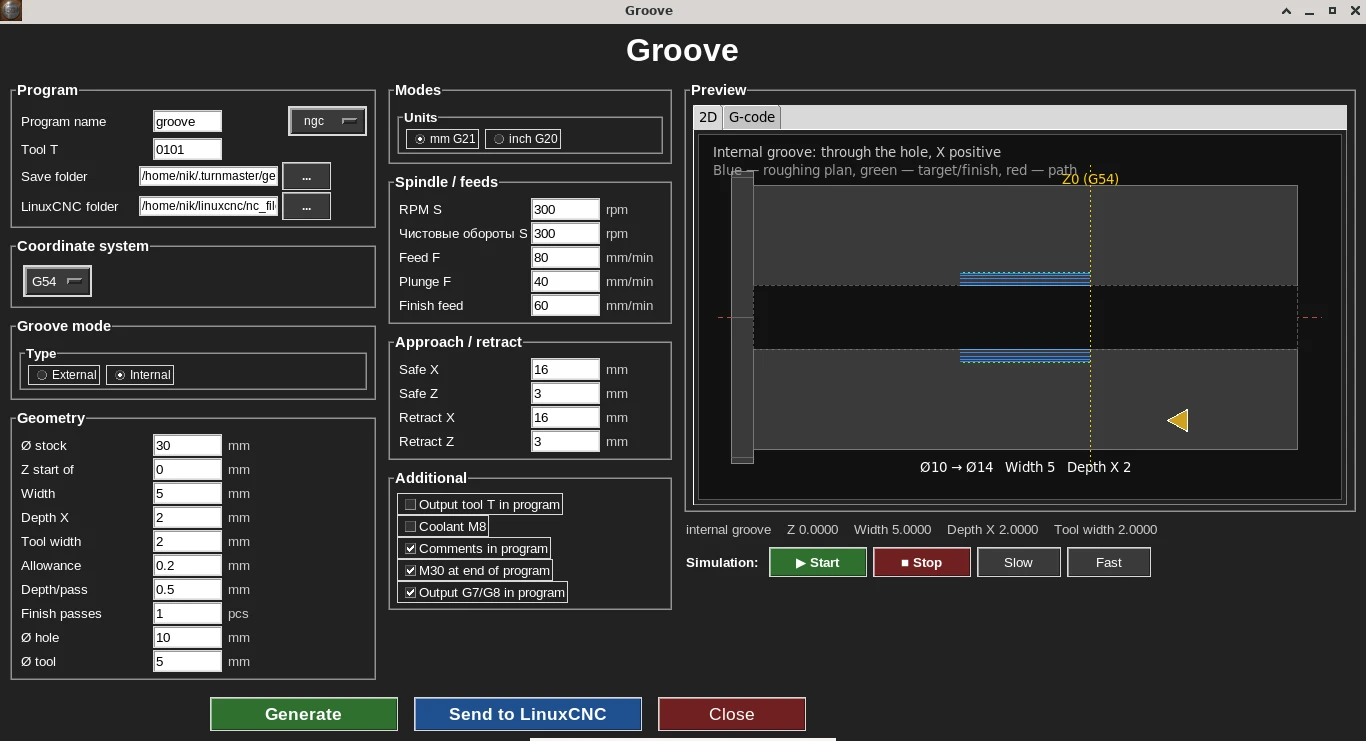
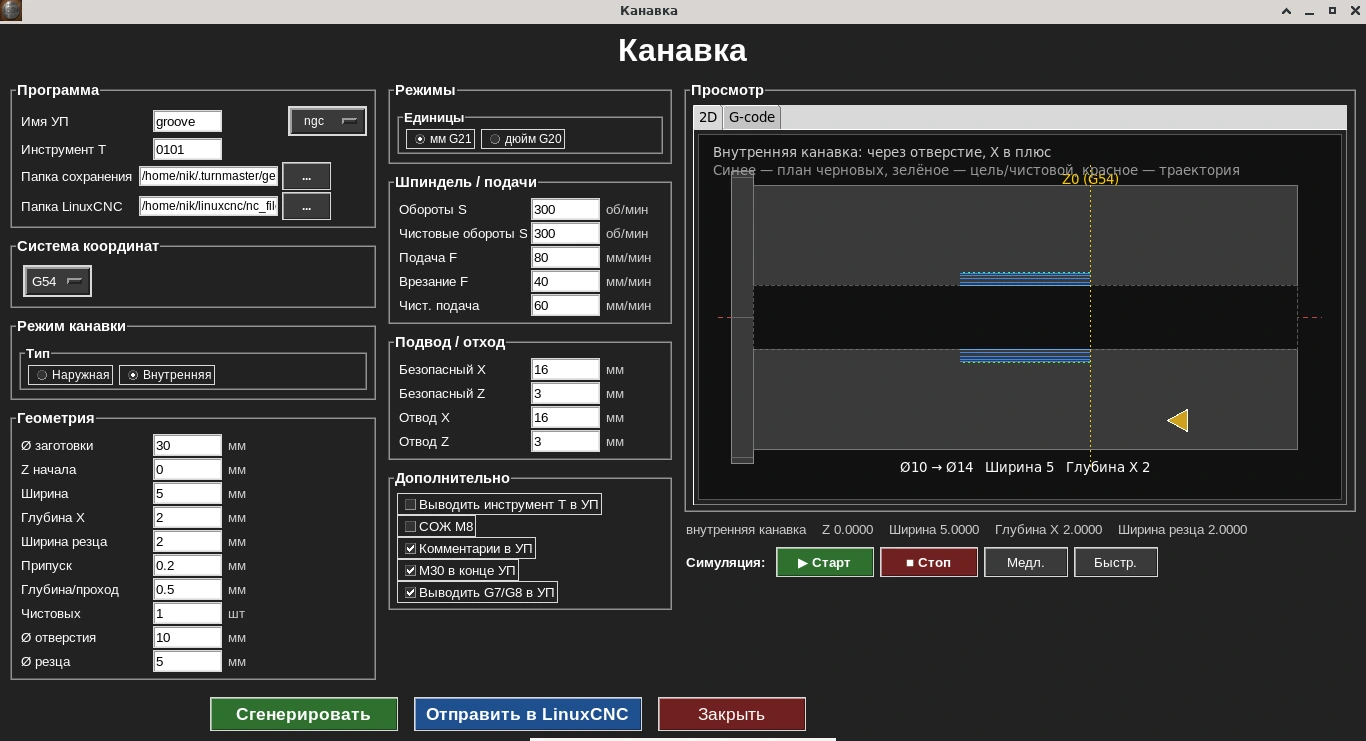
Форма цикла: показана внутренняя канавка в отверстии — диаметр отверстия, ширина и глубина канавки, живой 2D-симулятор траектории справа.
Цикл канавки прорезает паз на заданном диаметре за один или несколько проходов, с учётом ширины резца и требуемой ширины канавки.
Кому нужен этот цикл
Нужен для канавок под стопорные кольца, уплотнения, выход резьбы и других конструктивных проточек.
Ключевые параметры формы
- •Диаметр расположения канавки
- •Ширина канавки
- •Глубина канавки
- •Ширина резца
- •Подача
Пример G-кода
Настоящий вывод цикла «Канавка» для внутренней канавки: в отверстии Ø10 мм (заготовка Ø30) прорезается канавка шириной 5 мм — от Z−3 до Z−8 — и глубиной 2 мм на сторону, до Ø14. Резец шириной 2 мм, Ø резца 5 мм, глубина за проход 0,5 мм, припуск 0,2 мм, врезание 40 мм/мин, чистовая подача 60 мм/мин, 300 об/мин. Код вручную не редактировался.
Как и в расточке, X в коде — центр резца: кромка дальше от оси на радиус резца (2,5 мм). Поэтому финальный X4.5 даёт кромку на R7, то есть Ø14. Режим G8 (радиус).
Алгоритм записан прямо в шапке: канавка режется слоями по X — на каждом слое резец делает врезания по всей ширине канавки, затем переходит на следующий слой.
groove.ngc · 100 строк — Показать программу целиком
%
(Turn G-code)
(Канавка: внутренняя: центровка на X0, переход по Z, врезание по X в плюс, слой за слоем)
(Алгоритм: слой по X -> врезания по всей ширине канавки -> следующий слой)
(Ø заготовки: 30.0000)
(Ø отверстия: 10.0000)
(Ø резца: 5.0000)
(Z начала: -3.0000)
(Ширина канавки: 5.0000)
(Ширина резца: 2.0000)
(Глубина X: 2.0000)
(Припуск: 0.2000)
(Глубина/проход: 0.5000)
(Z врезаний: -3.0000, -5.0000, -6.0000)
(Подача точения F: 80.0000)
(Подача врезания F: 40.0000)
(Чист. подача: 60.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z3.0000
G0 X16.0000
G0 X0.0000

(Черновой слой 1 из 4)
(Слой X3.0000: врезания по Z, врезание F40.0000)
(  Врезание 1 из 3: Z-3.0000)
G0 Z-3.0000
G1 X3.0000 F40.0000
G0 X0.0000
(  Врезание 2 из 3: Z-5.0000)
G0 Z-5.0000
G1 X3.0000 F40.0000
G0 X0.0000
(  Врезание 3 из 3: Z-6.0000)
G0 Z-6.0000
G1 X3.0000 F40.0000
G0 X0.0000

(Черновой слой 2 из 4)
(Слой X3.5000: врезания по Z, врезание F40.0000)
(  Врезание 1 из 3: Z-3.0000)
G0 Z-3.0000
G1 X3.5000 F40.0000
G0 X0.0000
(  Врезание 2 из 3: Z-5.0000)
G0 Z-5.0000
G1 X3.5000 F40.0000
G0 X0.0000
(  Врезание 3 из 3: Z-6.0000)
G0 Z-6.0000
G1 X3.5000 F40.0000
G0 X0.0000

(Черновой слой 3 из 4)
(Слой X4.0000: врезания по Z, врезание F40.0000)
(  Врезание 1 из 3: Z-3.0000)
G0 Z-3.0000
G1 X4.0000 F40.0000
G0 X0.0000
(  Врезание 2 из 3: Z-5.0000)
G0 Z-5.0000
G1 X4.0000 F40.0000
G0 X0.0000
(  Врезание 3 из 3: Z-6.0000)
G0 Z-6.0000
G1 X4.0000 F40.0000
G0 X0.0000

(Черновой слой 4 из 4)
(Слой X4.3000: врезания по Z, врезание F40.0000)
(  Врезание 1 из 3: Z-3.0000)
G0 Z-3.0000
G1 X4.3000 F40.0000
G0 X0.0000
(  Врезание 2 из 3: Z-5.0000)
G0 Z-5.0000
G1 X4.3000 F40.0000
G0 X0.0000
(  Врезание 3 из 3: Z-6.0000)
G0 Z-6.0000
G1 X4.3000 F40.0000
G0 X0.0000

(Чистовые обороты)
S300
(Чистовой проход 1 из 1)
(Чистовое дно/стенки: врезание F-врезания, движение по Z F-чистовая)
G0 Z-3.0000
G1 X4.5000 F40.0000
G1 Z-6.0000 F60.0000
G0 X0.0000

G0 Z3.0000
G0 X16.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S300 M3 / G0 Z3.0000 / G0 X16.0000 / G0 X0.0000- 300 об/мин, подвод перед торцом и выход на ось детали (X0) — отсюда резец входит в отверстие.
G0 Z-3.0000 → G1 X3.0000 F40.0000 → G0 X0.0000- Врезание: встать по Z, врезаться по X на 40 мм/мин до X3.0 (кромка на R5,5 — на 0,5 мм в стенку отверстия) и быстро вернуться к оси.
( Врезание 2 из 3: Z-5.0000) / ( Врезание 3 из 3: Z-6.0000)- Три врезания на Z−3, Z−5 и Z−6 при ширине резца 2 мм перекрывают всю ширину канавки — Z−3…−8.
(Черновой слой 2 из 4) … (Черновой слой 4 из 4)- Слои идут по 0,5 мм: X3.5, X4.0, а последний — X4.3, оставляя 0,2 мм на чистовой проход.
G0 Z-3.0000 / G1 X4.5000 F40.0000 / G1 Z-6.0000 F60.0000- Чистовой проход: врезание на полную глубину X4.5 (Ø14) и проход по дну канавки вдоль Z на чистовой подаче 60 мм/мин.
G0 Z3.0000 / G0 X16.0000 / M5 / M30- Выход из отверстия, отвод, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Как цикл учитывает ширину резца?
Ширина резца задаётся отдельным параметром — цикл рассчитывает число проходов и их смещение так, чтобы получить точную ширину канавки, даже если резец уже неё.
Можно ли прорезать канавку за несколько проходов?
Да, если ширина или глубина канавки требует нескольких проходов резца, цикл распределяет их автоматически.
Для чего нужны такие канавки?
Для стопорных колец, уплотнений, выхода резьбы и других конструктивных проточек.
Работает ли цикл для внутренних канавок в отверстии?
Да, показанный на скриншоте пример — как раз внутренняя канавка внутри отверстия; параметры задаются так же, как для наружной.