
Цикл обработки
Точение сферы на токарном станке с ЧПУ
Сферические и вогнутые профили, включая ручьевой шкив
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
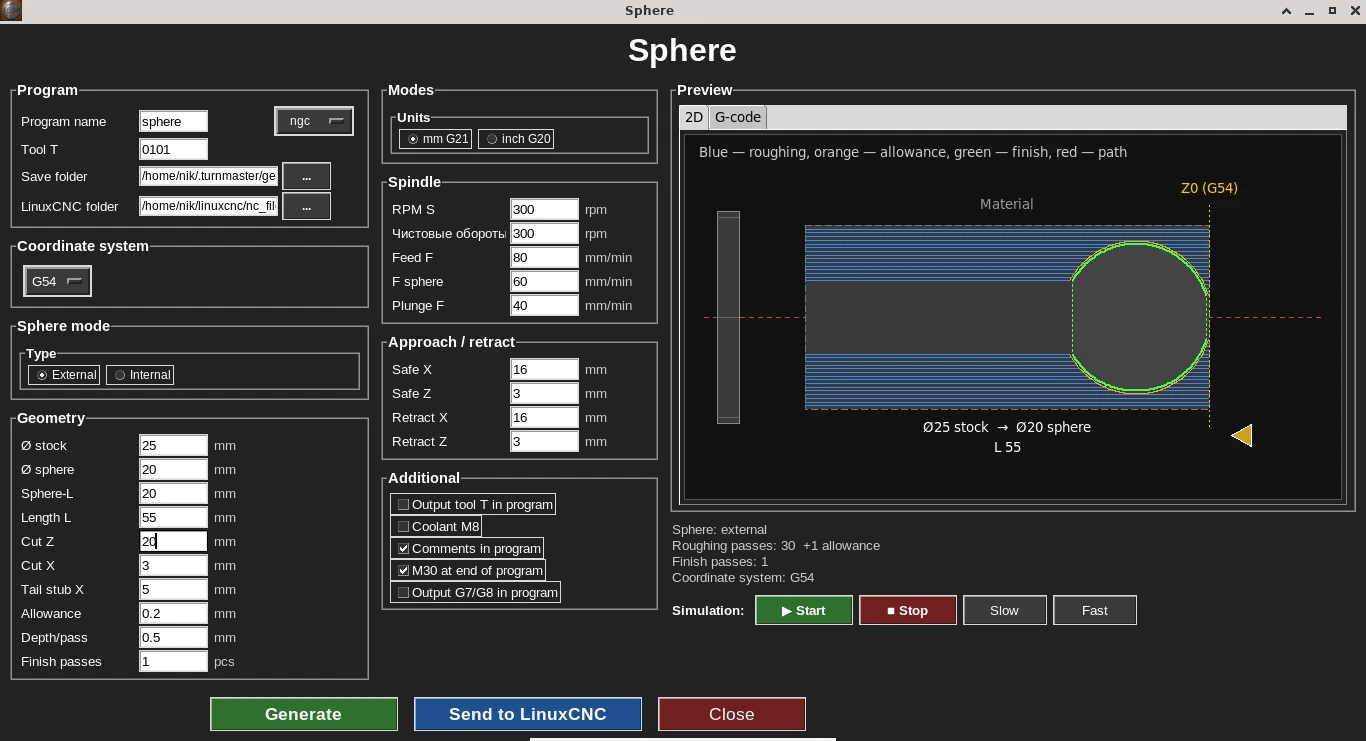
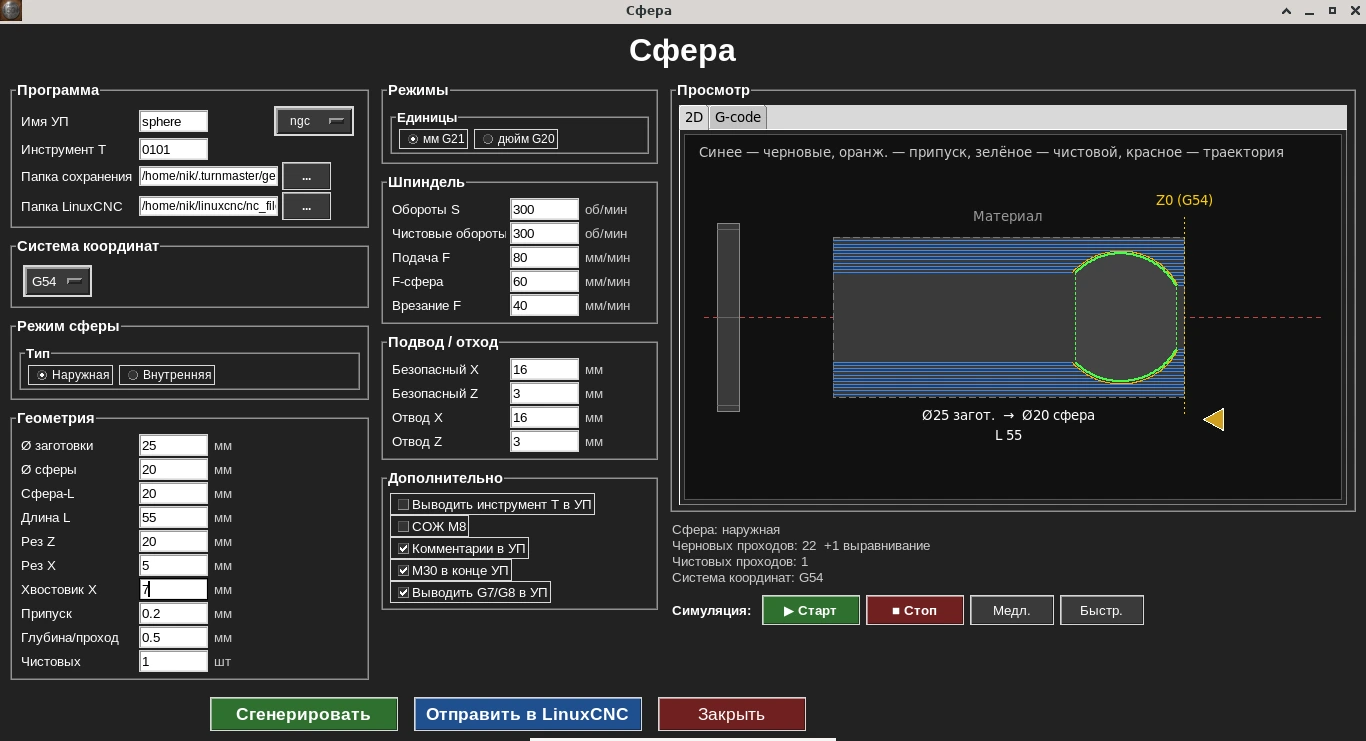
Форма цикла: показана наружная сфера — диаметр сферы и её положение на заготовке, живой 2D-симулятор траектории справа.
Цикл сферы рассчитывает траекторию резца по дуге заданного радиуса, поддерживая как выпуклый, так и вогнутый профиль.
Кому нужен этот цикл
Нужен для деталей со сферической или вогнутой рабочей поверхностью — например, шкивов с ручьевым профилем или сферических наконечников.
Ключевые параметры формы
- •Радиус сферы
- •Диаметр заготовки
- •Выпуклый/вогнутый профиль
- •Подача
- •Обороты шпинделя
Пример G-кода
Настоящий вывод цикла «Сфера»: из заготовки Ø15 мм получается шар Ø10 мм на хвостовике Ø8 мм с плоским передним торцом Ø6 мм; центр шара — на Z−5. Черновые проходы по 0,5 мм на сторону, припуск 0,2 мм, подача врезания 40 мм/мин, точения 80 мм/мин, по сфере 60 мм/мин, 300 об/мин. Код вручную не редактировался.
Режим G8 (радиус): X — половина диаметра. Шар Ø10 — радиус 5, хвостовик Ø8 — X4, передний торец Ø6 — X3, заготовка Ø15 — X7.5.
Сначала черновые проходы снимают материал цилиндрами, обходя зону шара: впереди — короткий участок до сферы, сзади — хвостовик. Затем один проход по дуге с припуском и чистовой проход по дуге точно в размер.
sphere.ngc · 153 строк — Показать программу целиком
%
(Turn G-code)
(Наружная сфера / овал)
(Сфера-L задает длину профиля по Z независимо от Ø.)
(Ø заготовки: 15.0000)
(Ø сферы: 10.0000)
(Сфера-L: 10.0000)
(Длина L черновых: 30.0000)
(Рез Z задано: 20.0000)
(Рез Z профиля: 10.0000)
(Рез X передний штифт: 3.0000)
(Хвостовик X задний штифт: 4.0000)
(F сфера: 60.0000)
(Припуск: 0.2000)
(Глубина за проход: 0.5000)
(Профиль припуск конец X4.0000 Z-8.5496)
(Профиль чистовой конец X4.0000 Z-8.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z3.0000
G0 X16.0000

(Черновой проход 1 из 15)
(Черновой X7.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X7.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 2 из 15)
(Черновой X6.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X6.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 3 из 15)
(Черновой X6.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X6.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 4 из 15)
(Черновой X5.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X5.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 5 из 15)
(Черновой X5.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X5.0000 F40.0000
G1 Z-3.0000 F80.0000
G0 X16.0000
(Хвостовик X: хвостовой проход X5.0000 от Z-7.0000 до Z-30.0000)
G0 Z-7.0000
G1 X5.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 6 из 15)
(Черновой X4.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X4.5000 F40.0000
G1 Z-2.0760 F80.0000
G0 X16.0000
(Хвостовик X: хвостовой проход X4.5000 от Z-7.9240 до Z-30.0000)
G0 Z-7.9240
G1 X4.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 7 из 15)
(Черновой X4.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X4.0000 F40.0000
G1 Z-1.4504 F80.0000
G0 X16.0000
(Хвостовик X: хвостовой проход X4.0000 от Z-8.5496 до Z-30.0000)
G0 Z-8.5496
G1 X4.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X16.0000

(Черновой проход 8 из 15)
(Черновой X3.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X3.5000 F40.0000
G1 Z-0.9813 F80.0000
G0 X16.0000

(Черновой проход 9 из 15)
(Черновой X3.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)
G0 X16.0000
G0 Z0.0000
G1 X3.0000 F40.0000
G1 Z-0.6182 F80.0000
G0 X16.0000

(Черновой проход 10 из 15)
(Черновой X2.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Черновой проход 11 из 15)
(Черновой X2.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Черновой проход 12 из 15)
(Черновой X1.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Черновой проход 13 из 15)
(Черновой X1.0000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Черновой проход 14 из 15)
(Черновой X0.5000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Черновой проход 15 из 15)
(Черновой X0.2000: L=30.0000, РезZ=10.0000, Сфера-L=10.0000, РезX=3.0000, Хвостовик X=4.0000)

(Проход по профилю с припуском)
(G3 сфера: offset 0.2000; R5.2000)
G0 X16.0000
G0 Z-0.6182
G1 X3.0000 F40.0000
G3 X4.0000 Z-8.5496 I-2.8000 K-4.3818 F60.0000
G0 X16.0000

(Чистовые обороты)
S300
(Чистовой проход 1 из 1)
(G3 сфера: offset 0.0000; R5.0000)
G0 X16.0000
G0 Z-1.0000
G1 X3.0000 F40.0000
G3 X4.0000 Z-8.0000 I-3.0000 K-4.0000 F60.0000
G0 X16.0000

G0 X16.0000
G0 Z3.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G0 Z0.0000 / G1 X7.0000 F40.0000 / G1 Z-30.0000 F80.0000- Первые черновые проходы (X7.0, X6.5, X6.0, X5.5) — обычные цилиндры на всю длину 30 мм: шар Ø10 пока целиком внутри этих диаметров.
G1 X5.0000 … G1 Z-3.0000 / G0 Z-7.0000 … G1 Z-30.0000- С прохода X5.0 резец обходит шар: точит перед ним до Z−3, пропускает зону сферы и продолжает хвостовик от Z−7 до Z−30. Дальше зона обхода становится шире: Z−2.076…−7.924 для X4.5 и Z−1.450…−8.550 для X4.0.
(Черновой проход 10 из 15) … (Черновой проход 15 из 15)- Проходы 10–15 выведены только комментариями, без движений: они ниже X3 — радиуса переднего торца Ø6, и резать там нечего.
G0 Z-0.6182 / G1 X3.0000 / G3 X4.0000 Z-8.5496 I-2.8000 K-4.3818 F60.0000- Проход по профилю с припуском 0,2 мм: дуга G3 радиусом 5,2 от переднего торца (X3) до хвостовика (X4). I и K — смещение центра дуги от начальной точки, центр получается на X0.2, Z−5.
G0 Z-1.0000 / G1 X3.0000 / G3 X4.0000 Z-8.0000 I-3.0000 K-4.0000 F60.0000- Чистовой проход: та же дуга радиусом 5, центр на X0, Z−5 (3 − 3 = 0, −1 − 4 = −5). Шар Ø10 выходит точно в размер — от торца Ø6 на Z−1 до хвостовика Ø8 на Z−8.
M5 / M30- Остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G3, G8, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Цикл поддерживает только выпуклые профили?
Нет, цикл поддерживает и выпуклый, и вогнутый профиль — например, для сферических наконечников или шкивов с ручьевым профилем.
Как задаётся форма сферы?
Через радиус сферы и диаметр заготовки — цикл сам строит дуговую траекторию резца по этим параметрам.
Для каких деталей нужен этот цикл?
Для деталей со сферической или вогнутой рабочей поверхностью — сферических наконечников, шкивов с ручьевым профилем и похожих форм.
Можно ли проверить траекторию перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории резца по дуге.