
Цикл обработки
Точение конуса на токарном станке с ЧПУ
Наружная и внутренняя коническая обработка
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
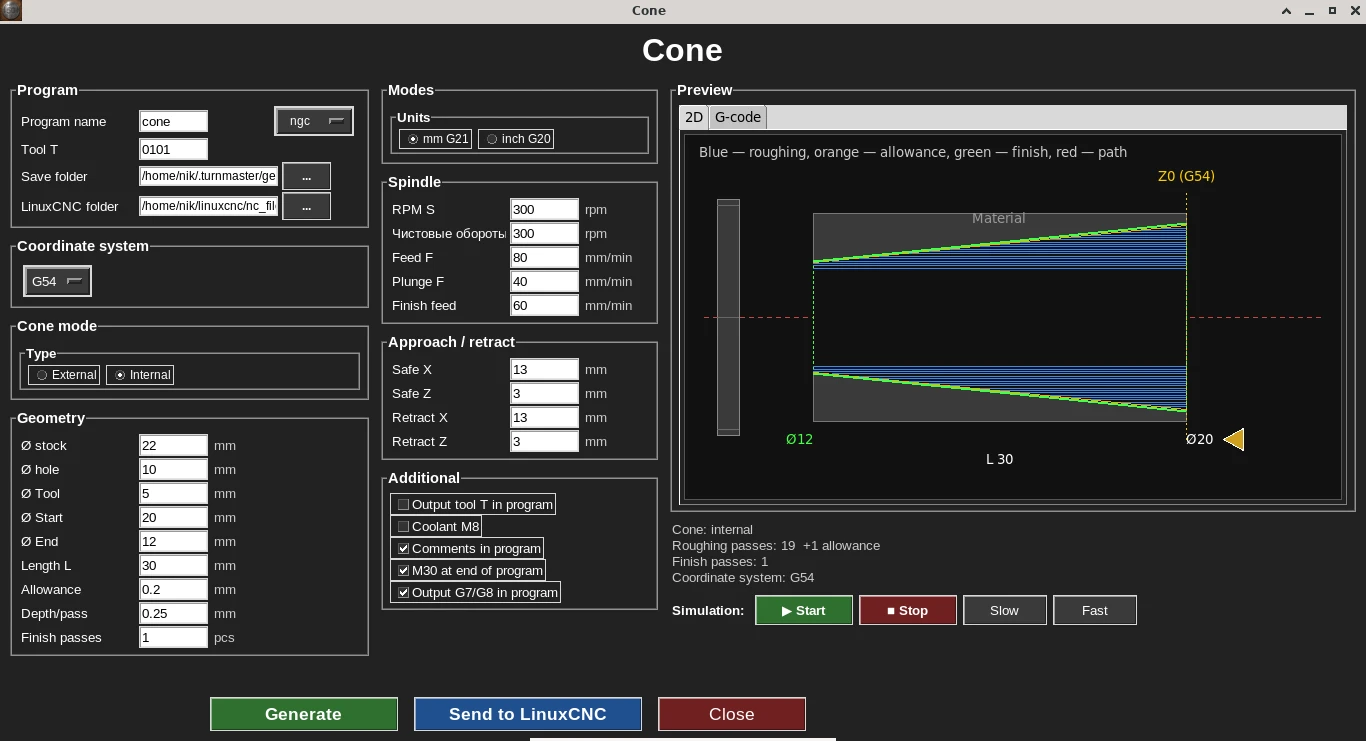
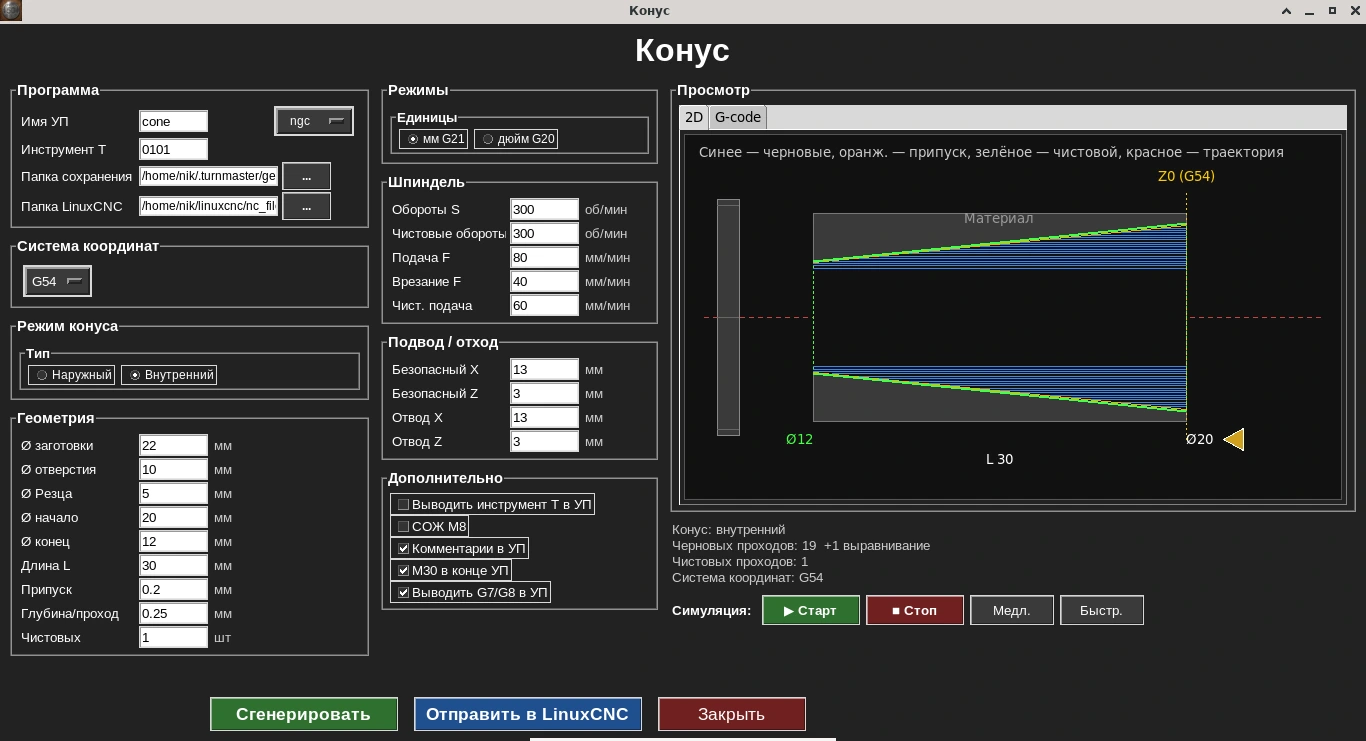
Форма цикла: показан внутренний конус — диаметры начала и конца задают угол, живой 2D-симулятор траектории справа.
Цикл конуса снимает материал по конической траектории между двумя заданными диаметрами на заданной длине, с поддержкой как наружной, так и внутренней обработки.
Кому нужен этот цикл
Нужен для деталей с коническими поверхностями — центры, конические посадки, переходные участки валов.
Ключевые параметры формы
- •Начальный и конечный диаметр
- •Длина конуса
- •Наружная/внутренняя обработка
- •Подача
- •Обороты шпинделя
Пример G-кода
Настоящий вывод цикла «Конус» для наружного конуса: из заготовки Ø22 мм получается конус Ø20 → Ø12 на длине 30 мм. Глубина за проход 0,25 мм, чистовой припуск 0,2 мм, подача врезания 40 мм/мин, рабочая 80 мм/мин, чистовая 60 мм/мин; черновые обороты 300, чистовые 555 об/мин. Код вручную не редактировался.
Режим G8 (радиус): X в коде — половина диаметра. Ø20 записан как X10, Ø12 — как X6, заготовка Ø22 — X11.
Черновая обработка идёт ступеньками-цилиндрами: каждый проход снимает 0,25 мм на сторону, а его начало по Z сдвигается вдоль конуса, чтобы не зарезать будущую коническую поверхность. Затем один проход по профилю с припуском срезает ступеньки, и чистовой проход выводит конус в размер.
taper.ngc · 177 строк — Показать программу целиком
%
(Turn G-code)
(Наружный конус)
(D начало: 20.0000)
(D конец: 12.0000)
(Ø заготовки: 22.0000)
(Ø отверстия: 10.0000)
(Длина: 30.0000)
(Чистовой припуск: 0.2000)
(Глубина за проход: 0.2500)
(F рабочая: 80.0000)
(F врезания: 40.0000)
(Финальный X1: 10.0000)
(Финальный X2: 6.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S300 M3
G0 Z3.0000
G0 X13.0000

G0 Z-0.0000

(Черновой проход 1 из 20)
(Черновой цилиндром X10.7500; профиль с припуском X10.2000->6.2000)
G1 X10.7500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-0.0000

(Черновой проход 2 из 20)
(Черновой цилиндром X10.5000; профиль с припуском X10.2000->6.2000)
G1 X10.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-0.0000

(Черновой проход 3 из 20)
(Черновой цилиндром X10.2500; профиль с припуском X10.2000->6.2000)
G1 X10.2500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-1.5000

(Черновой проход 4 из 20)
(Черновой цилиндром X10.0000; профиль с припуском X10.2000->6.2000)
G1 X10.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-3.3750

(Черновой проход 5 из 20)
(Черновой цилиндром X9.7500; профиль с припуском X10.2000->6.2000)
G1 X9.7500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-5.2500

(Черновой проход 6 из 20)
(Черновой цилиндром X9.5000; профиль с припуском X10.2000->6.2000)
G1 X9.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-7.1250

(Черновой проход 7 из 20)
(Черновой цилиндром X9.2500; профиль с припуском X10.2000->6.2000)
G1 X9.2500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-9.0000

(Черновой проход 8 из 20)
(Черновой цилиндром X9.0000; профиль с припуском X10.2000->6.2000)
G1 X9.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-10.8750

(Черновой проход 9 из 20)
(Черновой цилиндром X8.7500; профиль с припуском X10.2000->6.2000)
G1 X8.7500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-12.7500

(Черновой проход 10 из 20)
(Черновой цилиндром X8.5000; профиль с припуском X10.2000->6.2000)
G1 X8.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-14.6250

(Черновой проход 11 из 20)
(Черновой цилиндром X8.2500; профиль с припуском X10.2000->6.2000)
G1 X8.2500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-16.5000

(Черновой проход 12 из 20)
(Черновой цилиндром X8.0000; профиль с припуском X10.2000->6.2000)
G1 X8.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-18.3750

(Черновой проход 13 из 20)
(Черновой цилиндром X7.7500; профиль с припуском X10.2000->6.2000)
G1 X7.7500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-20.2500

(Черновой проход 14 из 20)
(Черновой цилиндром X7.5000; профиль с припуском X10.2000->6.2000)
G1 X7.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-22.1250

(Черновой проход 15 из 20)
(Черновой цилиндром X7.2500; профиль с припуском X10.2000->6.2000)
G1 X7.2500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-24.0000

(Черновой проход 16 из 20)
(Черновой цилиндром X7.0000; профиль с припуском X10.2000->6.2000)
G1 X7.0000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-25.8750

(Черновой проход 17 из 20)
(Черновой цилиндром X6.7500; профиль с припуском X10.2000->6.2000)
G1 X6.7500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-27.7500

(Черновой проход 18 из 20)
(Черновой цилиндром X6.5000; профиль с припуском X10.2000->6.2000)
G1 X6.5000 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z-29.6250

(Черновой проход 19 из 20)
(Черновой цилиндром X6.2500; профиль с припуском X10.2000->6.2000)
G1 X6.2500 F40.0000
G1 Z-30.0000 F80.0000
G0 X13.0000
G0 Z0.0000

(Выравнивание конуса по припуску)
(Профиль X10.2000->6.2000)
G1 X10.2000 F40.0000
G1 X6.2000 Z-30.0000 F80.0000
G0 X13.0000
G0 Z0.0000

(Чистовые обороты)
S555
(Чистовой проход 1 из 1)
(Профиль X10.0000->6.0000)
G1 X10.0000 F40.0000
G1 X6.0000 Z-30.0000 F60.0000
G0 X13.0000
G0 Z3.0000

G0 Z3.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S300 M3 / G0 Z3.0000 / G0 X13.0000- 300 об/мин и подвод в точку 3 мм перед торцом на X13 (Ø26) — выше заготовки Ø22.
G1 X10.7500 F40.0000 → G1 Z-30.0000 F80.0000- Первый черновой проход: врезание по X на подаче 40 мм/мин до X10.75 (Ø21,5), затем точение цилиндра до Z−30 на подаче 80 мм/мин.
G0 X13.0000 / G0 Z-1.5000- Отвод и переход к началу следующего прохода. С четвёртого прохода старт по Z смещается (Z−1.5, Z−3.375, Z−5.25 …): цилиндр X10.0 можно точить только там, где конус с припуском уже ниже этого радиуса.
G1 X10.2000 F40.0000 / G1 X6.2000 Z-30.0000 F80.0000- «Выравнивание конуса по припуску»: один проход по наклонной линии профиля с припуском 0,2 мм (X10.2 → X6.2) срезает гребешки, оставшиеся между цилиндрами.
S555 / G1 X10.0000 F40.0000 / G1 X6.0000 Z-30.0000 F60.0000- Чистовой проход по финальному профилю Ø20 → Ø12 на чистовых оборотах 555 об/мин и подаче 60 мм/мин. Одновременное движение по X и Z даёт ровную коническую поверхность.
M5 / M30- Остановка шпинделя и конец программы.
Строка «Ø отверстия» в шапке относится к внутреннему конусу: у наружного она выводится вместе с остальными полями формы, но на эту траекторию не влияет.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
Чем конус отличается от наружного точения?
Точение обрабатывает поверхность на постоянном диаметре, а конус линейно изменяет диаметр от начального до конечного на заданной длине, образуя коническую поверхность.
Можно ли обрабатывать и наружный, и внутренний конус?
Да, цикл поддерживает оба варианта — наружную и внутреннюю коническую обработку.
Для каких деталей нужен этот цикл?
Для деталей с коническими поверхностями — центров, конических посадок, переходных участков валов.
Можно ли посмотреть траекторию перед генерацией G-кода?
Да, форма цикла показывает живой 2D-симулятор траектории резца.