
Цикл обработки
Конусная резьба на токарном станке с ЧПУ
Тот же функционал резьбы, но по конической поверхности
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
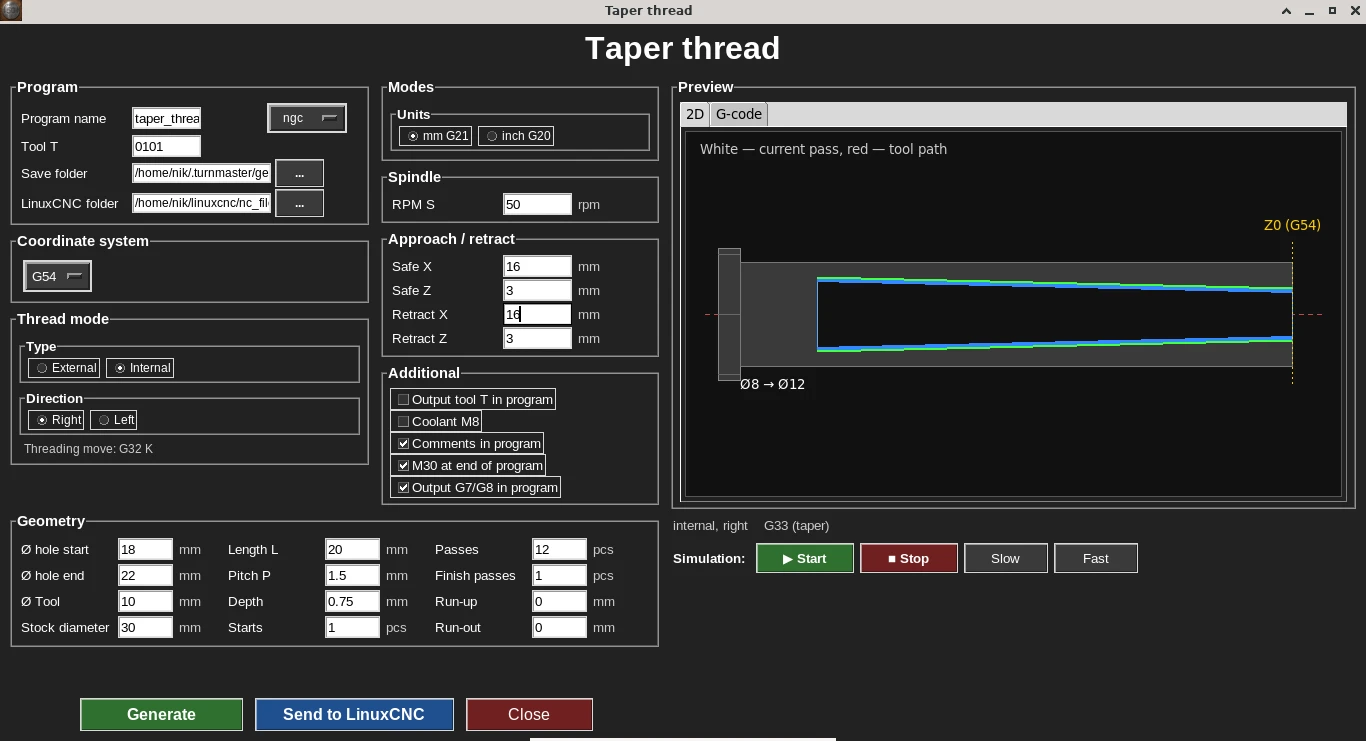
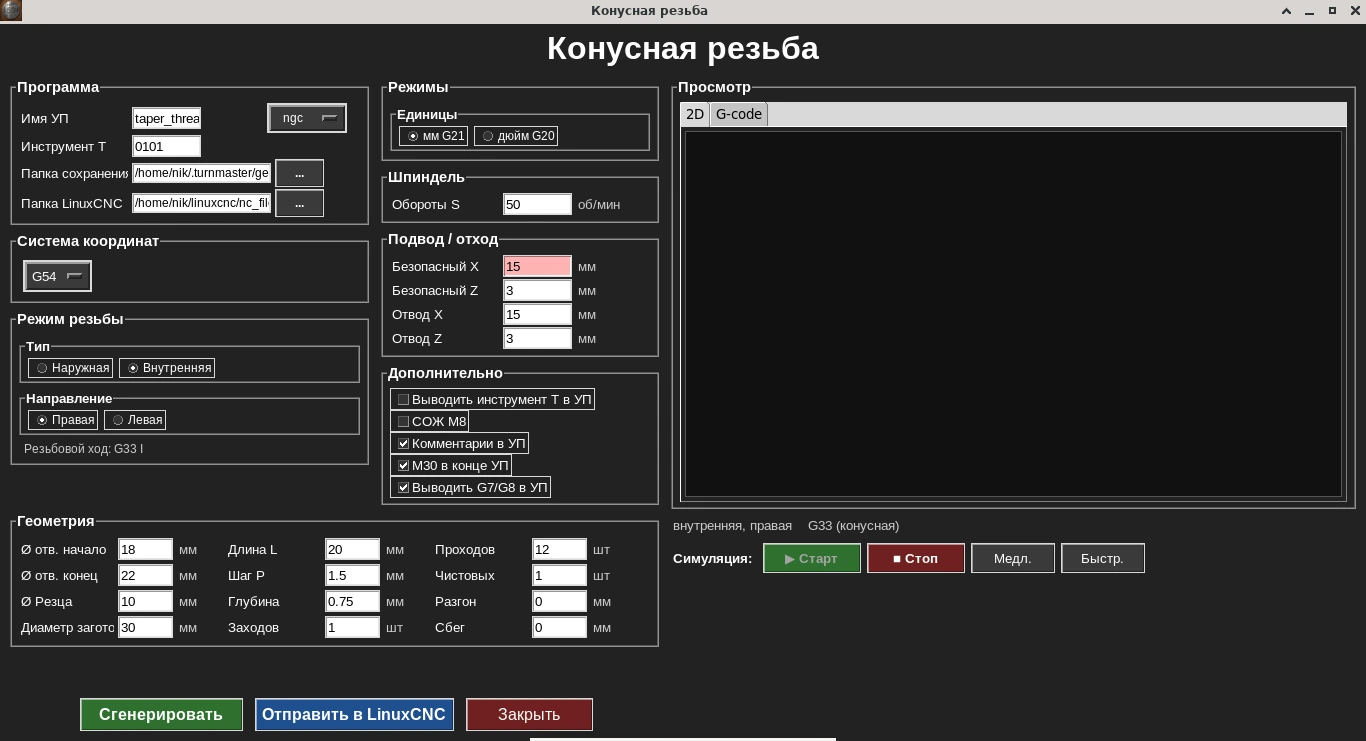
Форма цикла: показана внутренняя конусная резьба — диаметры начала и конца конуса задают угол, живой 2D-симулятор траектории справа.
Конусная резьба повторяет возможности обычного цикла резьбы — многозаходность, направление, разгон и сбег — но накладывает резьбовой ход на конус, а не на цилиндр.
Кому нужен этот цикл
Нужен для конических резьбовых соединений (например, трубных конических резьб), где обычный цилиндрический цикл резьбы не подходит.
Ключевые параметры формы
- •Диаметры начала и конца конуса
- •Угол конуса
- •Шаг резьбы
- •Число заходов
- •Разгон и сбег
Пример G-кода
Настоящий вывод цикла «Конусная резьба» для наружной правой резьбы с шагом 1,5 мм: конус от Ø20 на Z0 до Ø16 на Z−20, глубина 0,75 мм на сторону, 10 черновых проходов и 1 чистовой, 50 об/мин. Резьбовой ход — G33 с адресом шага K. Это демонстрационный пример с параметрами из формы, а не конкретный стандарт трубной резьбы. Код вручную не редактировался.
Режим G8 (радиус): X касания 10 на Z0 — это Ø20, X касания 8 на Z−20 — Ø16. Конус 1:5 — на каждые 10 мм длины радиус уменьшается на 1 мм.
taper-threading.ngc · 91 строк — Показать программу целиком
%
(Turn G-code)
(Наружная конусная резьба)
(Резьбовой ход: G33 K)
(Направление: правая)
(Заходов: 1)
(X касания начало Z0: 10.0000)
(X касания конец Z-20.0000: 8.0000)
(Зазор: 0.0000)
(Оставшаяся глубина: 0.7500)
(Z старт резания: 3.0000)
(Z конец резания: -20.0000)

G21 G18 G90 G8 G40 G80
G54

G97 S50 M3
G0 Z3.0000
G0 X15.0000

(Проход 1 из 10)
G0 Z3.0000
G0 X10.3000
G33 X8.0000 Z-20.0000 K1.5000
G0 X15.0000

(Проход 2 из 10)
G0 Z3.0000
G0 X10.2167
G33 X7.9167 Z-20.0000 K1.5000
G0 X15.0000

(Проход 3 из 10)
G0 Z3.0000
G0 X10.1333
G33 X7.8333 Z-20.0000 K1.5000
G0 X15.0000

(Проход 4 из 10)
G0 Z3.0000
G0 X10.0500
G33 X7.7500 Z-20.0000 K1.5000
G0 X15.0000

(Проход 5 из 10)
G0 Z3.0000
G0 X9.9667
G33 X7.6667 Z-20.0000 K1.5000
G0 X15.0000

(Проход 6 из 10)
G0 Z3.0000
G0 X9.8833
G33 X7.5833 Z-20.0000 K1.5000
G0 X15.0000

(Проход 7 из 10)
G0 Z3.0000
G0 X9.8000
G33 X7.5000 Z-20.0000 K1.5000
G0 X15.0000

(Проход 8 из 10)
G0 Z3.0000
G0 X9.7167
G33 X7.4167 Z-20.0000 K1.5000
G0 X15.0000

(Проход 9 из 10)
G0 Z3.0000
G0 X9.6333
G33 X7.3333 Z-20.0000 K1.5000
G0 X15.0000

(Проход 10 из 10)
G0 Z3.0000
G0 X9.5500
G33 X7.2500 Z-20.0000 K1.5000
G0 X15.0000

(Чистовые проходы по финальному профилю)
(Чистовой проход 1 из 1)
G0 Z3.0000
G0 X9.5500
G33 X7.2500 Z-20.0000 K1.5000
G0 X15.0000

G0 Z3.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов.
G97 S50 M3 / G0 Z3.0000 / G0 X15.0000- Постоянные 50 об/мин и подвод в безопасную точку: 3 мм перед торцом, X15 (Ø30).
G0 X10.3000 → G33 X8.0000 Z-20.0000 K1.5000- Первый проход: резец встаёт на X10.3 на Z3 — это продолжение линии конуса за торец (уклон 0,1 мм на 1 мм длины: 10 + 0,3). Затем G33 ведёт резец одновременно по X и Z с шагом 1,5 мм за оборот до X8 на Z−20 — резьбовой ход сразу идёт по конусу.
G0 X15.0000- Быстрый отвод по X после каждого прохода; следующий начинается снова с Z3.
(Проход 2 из 10) … (Проход 10 из 10)- Каждый проход глубже примерно на 0,083 мм на сторону: X10.2167 → X7.9167, X10.1333 → X7.8333 и так далее; десятый доходит до X9.55 → X7.25, то есть на полные 0,75 мм ниже линии касания.
(Чистовой проход 1 из 1)- Чистовой проход по тому же финальному профилю X9.55 → X7.25 — выравнивает резьбу после черновых проходов.
G0 Z3.0000 / M5 / M30- Отход, остановка шпинделя и конец программы.
Резьба в этом примере доходит до Z−20 без участка сбега — резец выходит из металла отводом G0 по X. Разгон перед торцом — 3 мм (с Z3).
Что означают коды этой программы (G8, G33, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Подробнее по теме: Конусная резьба на токарном станке с ЧПУ: NPT, BSPT, расчёт и G-код.
Статус проверки: цикл проверен воздушным/покадровым прогоном на станке автора; проверка реальным резом по металлу пока не проведена.
Частые вопросы
Чем этот цикл отличается от обычной резьбы?
Он повторяет все возможности обычного цикла резьбы (многозаходность, направление, разгон и сбег), но накладывает резьбовой ход на коническую поверхность, а не на цилиндр.
Для каких соединений нужен этот цикл?
Для конических резьбовых соединений — например, трубных конических резьб, где обычный цилиндрический цикл резьбы не подходит.
Проверен ли этот цикл реальной обработкой металла?
Цикл проверен воздушным/покадровым прогоном на станке автора; проверка резом по металлу пока не проведена — это отдельно указано на странице цикла.
Как задаётся угол конуса?
Угол задаётся через диаметры начала и конца конуса — цикл сам рассчитывает траекторию резьбового хода по конической поверхности.
Поддерживаются ли разгон и сбег, как в обычной резьбе?
Да, эти параметры работают точно так же, как в обычном цикле резьбы.