
Цикл обработки
Нарезка резьбы на токарном станке с ЧПУ
Наружная и внутренняя резьба: правая/левая, многозаходная, с разгоном и сбегом
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
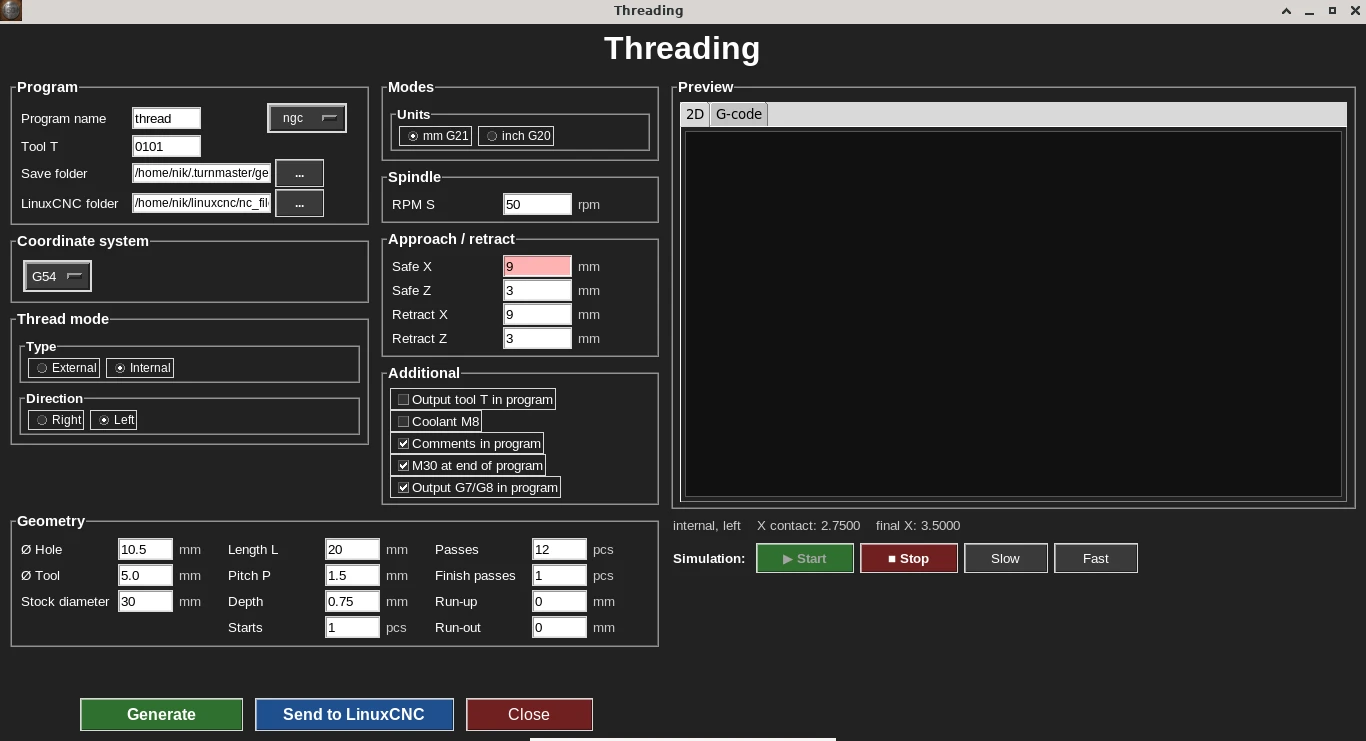
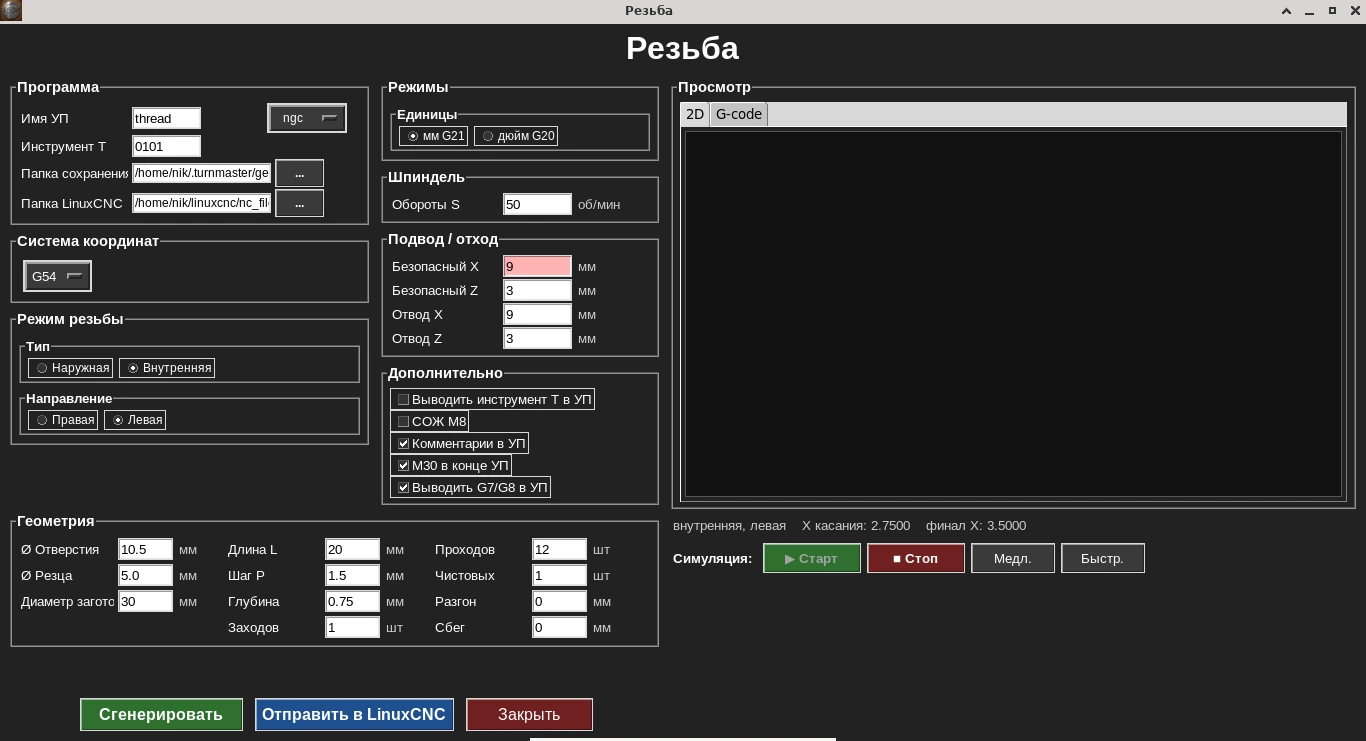
Форма цикла: показана внутренняя резьба — геометрия и режим резьбы слева, живой 2D-симулятор траектории справа.
Цикл резьбы поддерживает наружную и внутреннюю резьбу, правое и левое направление, многозаходные резьбы, а также настраиваемые участки разгона и сбега резца.
Синтаксис резьбового хода переключается между G32 и G33 с выбором буквы адреса шага (I/K/F) — под конкретную стойку и постпроцессор.
Кому нужен этот цикл
Нужен для нарезания стандартной цилиндрической резьбы — от крепёжной до многозаходной — без ручного расчёта проходов.
Ключевые параметры формы
- •Наружный/внутренний диаметр резьбы
- •Шаг резьбы
- •Число заходов
- •Длина резьбового участка
- •Разгон и сбег
- •Правое/левое направление
Пример G-кода
Настоящий вывод цикла резьбы для наружной правой резьбы M12×1,5: длина 20 мм, 10 черновых проходов и 1 чистовой, глубина 0,92 мм на сторону, разгон 2 мм и сбег 2 мм, 50 об/мин. Резьбовой ход — G32 с адресом шага K. Код вручную не редактировался.
Программа выведена в диаметральном режиме G7, поэтому X в коде — это диаметр: проходы идут от X12.0000 до X10.1600, что совпадает со справочным внутренним диаметром болта M12×1,5 (d₃ = 10,16 мм). Числа в комментариях шапки (X касания 6.0000, финальный X 5.0800) программа выводит на радиус — это те же размеры, просто половина диаметра.
threading.ngc · 125 строк — Показать программу целиком
%
(Turn G-code)
(Наружная резьба)
(Резьбовой ход: G32 K)
(Направление: правая)
(Заходов: 1)
(X касания: 6.0000)
(Зазор: 0.0000)
(Первый X: 6.0000)
(Финальный X: 5.0800)
(Оставшаяся глубина: 0.9200)
(Z старт резания: 3.0000)
(Z конец резания: -20.0000)

G21 G18 G90 G7 G40 G80
G54

G97 S50 M3
G0 Z3.0000
G0 X18.0000

G0 Z3.0000
(Проход 1 из 10, X12.0000)
G0 X12.0000
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 2 из 10, X11.7956)
G0 X11.7956
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 3 из 10, X11.5911)
G0 X11.5911
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 4 из 10, X11.3867)
G0 X11.3867
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 5 из 10, X11.1822)
G0 X11.1822
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 6 из 10, X10.9778)
G0 X10.9778
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 7 из 10, X10.7733)
G0 X10.7733
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 8 из 10, X10.5689)
G0 X10.5689
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 9 из 10, X10.3644)
G0 X10.3644
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
(Проход 10 из 10, X10.1600)
G0 X10.1600
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

(Чистовые проходы по финальному X 5.0800)
G0 Z3.0000
(Чистовой проход 1 из 1)
G0 X10.1600
G0 Z2.0000
G32 Z0.0000 K1.5000
G32 Z-18.0000 K1.5000
G32 X14.0000 Z-20.0000 K1.5000
G0 X18.0000

G0 Z3.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G7 G40 G80- Старт: миллиметры, плоскость XZ, абсолютные координаты, диаметральный режим X (G7), отмена коррекции на радиус и постоянных циклов.
G97 S50 M3- Постоянные обороты — 50 об/мин. При нарезании резьбы подача по Z синхронизирована со шпинделем (1,5 мм за оборот), поэтому обороты должны оставаться постоянными.
G0 Z3.0000 / G0 X18.0000- Отход в безопасную точку: 3 мм перед торцом, Ø18.
G0 X12.0000 / G0 Z2.0000- Первый проход: резец встаёт на наружный диаметр Ø12 и подходит на 2 мм к торцу — это начало участка разгона.
G32 Z0.0000 K1.5000- Разгон: синхронное движение от Z2 до Z0 с шагом 1,5 мм. За эти 2 мм ось Z выходит на скорость, и резец входит в металл уже с правильным шагом.
G32 Z-18.0000 K1.5000- Нарезание полного профиля на длине 18 мм.
G32 X14.0000 Z-20.0000 K1.5000- Сбег: на последних 2 мм резец плавно уходит вверх по X до Ø14, не прерывая синхронного движения, — резьба заканчивается без резкого уступа.
G0 X18.0000 / G0 Z3.0000- Быстрый отвод и возврат к началу для следующего прохода.
(Проход 2 из 10, X11.7956) … (Проход 10 из 10, X10.1600)- Каждый следующий проход глубже примерно на 0,204 мм по диаметру (≈0,102 мм на сторону); десятый приходит на финальный Ø10,16.
(Чистовой проход 1 из 1)- Чистовой (зачистной) проход по тому же финальному Ø10,16 без дополнительного врезания — выравнивает профиль после черновых проходов.
M5 / M30- Остановка шпинделя и конец программы.
Для стойки, которая ждёт G33 или другую букву шага (I или F), синтаксис резьбового хода переключается в настройках программы — геометрия проходов остаётся той же.
Что означают коды этой программы (G7, G32/G33, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Подробнее по теме: Нарезание резьбы на токарном станке с ЧПУ в LinuxCNC: G33 и G76.
Частые вопросы
Какие типы резьбы поддерживаются?
Наружная и внутренняя резьба, правое и левое направление, а также многозаходные резьбы — всё в одном цикле.
Можно ли настроить разгон и сбег резьбы?
Да, разгон (участок входа резца в металл) и сбег (участок выхода) настраиваются отдельно — это нужно для чистого начала и конца резьбы без задиров.
Как задаётся синтаксис резьбового прохода — G32 или G33?
Можно переключаться между G32 и G33, а также выбирать букву адреса шага резьбы (I/K/F) — под конкретную стойку и постпроцессор.
Поддерживается ли многозаходная резьба?
Да, цикл поддерживает произвольное число заходов резьбы, автоматически распределяя их по окружности.
Для чего нужен этот цикл?
Для нарезания стандартной цилиндрической резьбы — от крепёжной до многозаходной — без ручного расчёта проходов.