
Цикл обработки
Торцовка на токарном станке с ЧПУ
Обработка торца заготовки до нужной длины за один или несколько проходов
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
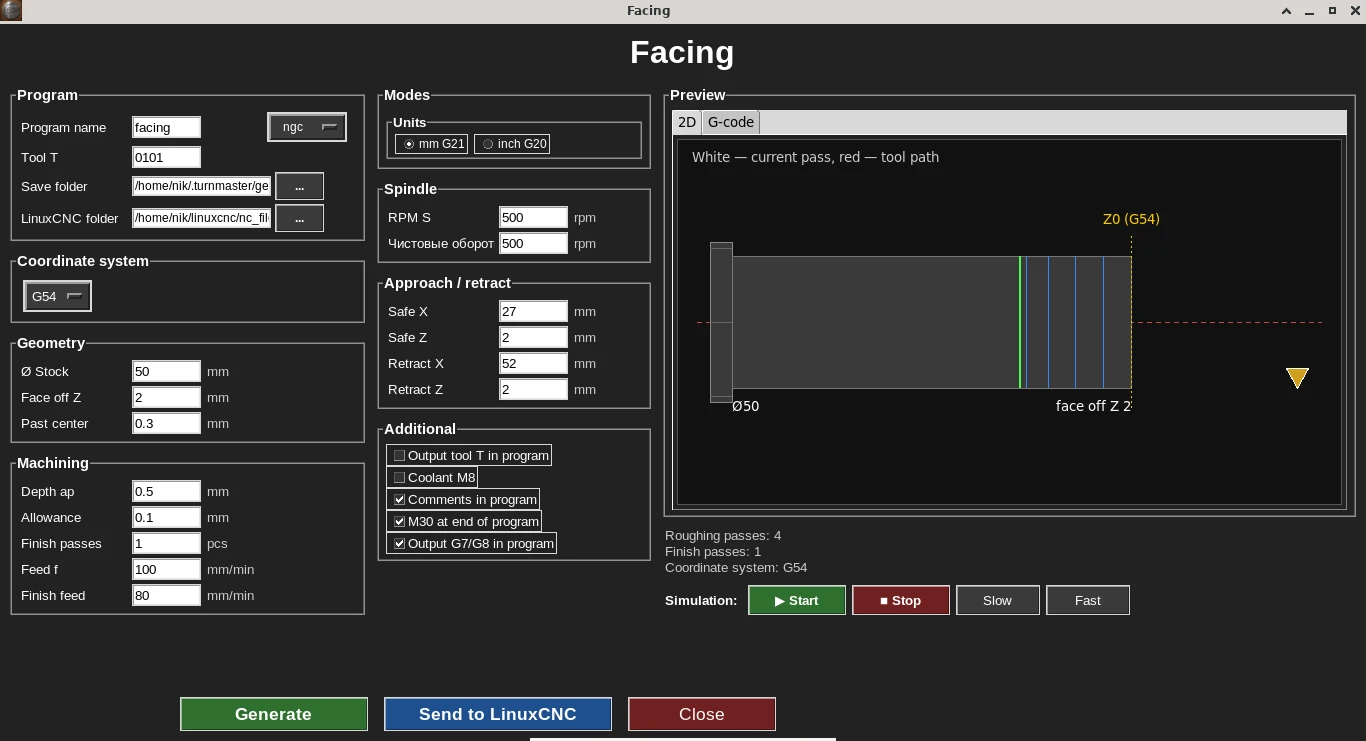
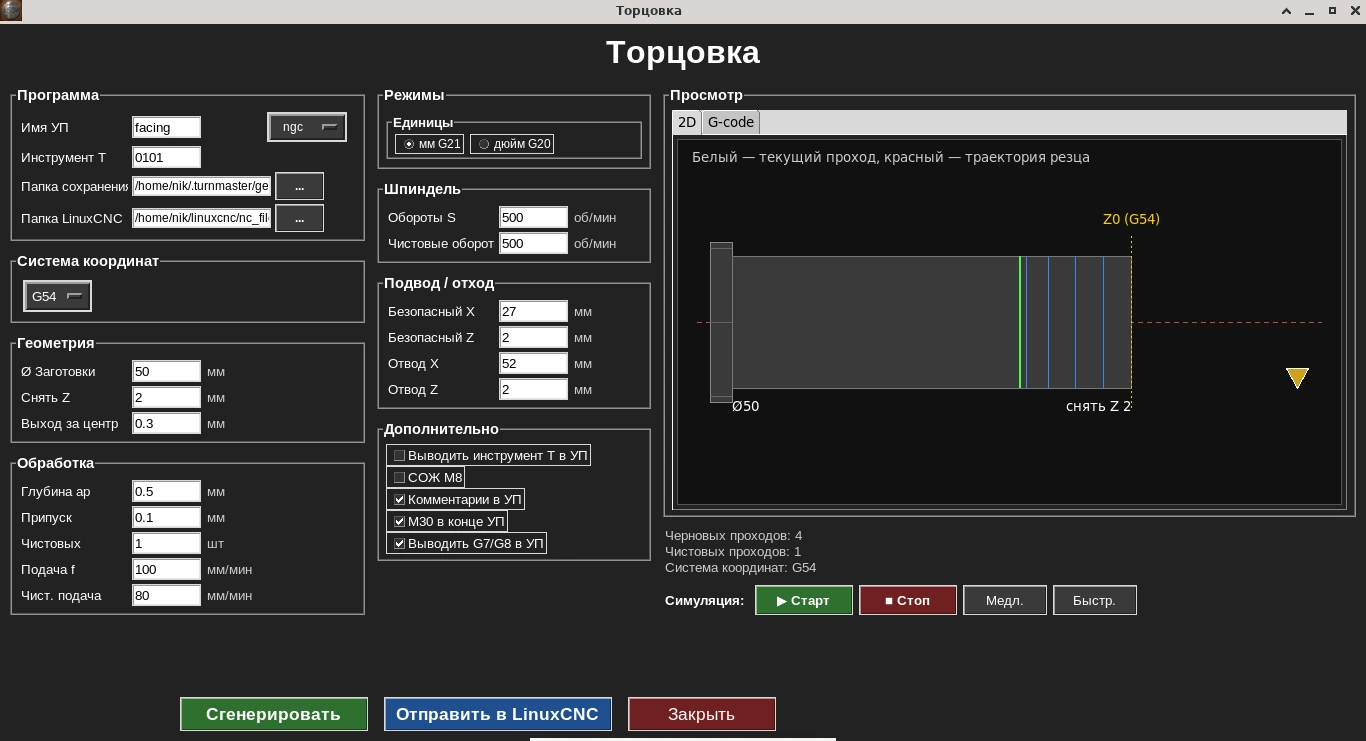
Форма цикла: геометрия торца слева — живой 2D-симулятор траектории справа, до генерации G-кода.
Цикл торцовки снимает материал с торца заготовки, двигаясь от края к центру, с учётом заданного припуска и числа проходов.
Как и остальные циклы программы, торцовка поддерживает переключатели G7/G8 и настраиваемые M-коды СОЖ — итоговый G-код сразу соответствует привычкам вашей стойки и постпроцессора.
Кому нужен этот цикл
Нужен, когда деталь нужно подрезать по длине или подготовить чистый торец перед дальнейшей обработкой.
Ключевые параметры формы
- •Диаметр заготовки
- •Финальная длина/положение торца
- •Припуск на проход
- •Подача
- •Обороты шпинделя
Пример G-кода
Настоящий вывод цикла торцовки: заготовка Ø50 мм, с торца снимается 2 мм — от Z0 до Z−2. Глубина за проход 0,5 мм, последний черновой проход оставляет 0,1 мм на чистовой. Черновые проходы — 200 об/мин и подача 100 мм/мин, чистовой — 500 об/мин и 80 мм/мин. Код вручную не редактировался.
Режим G8 (радиус): край заготовки Ø50 — это X25, а X0 — ось детали. Торцовка идёт от края к центру, поэтому рабочий ход — по X, от X27 до X−0.3, а глубина задаётся по Z.
facing.ngc · 52 строк — Показать программу целиком
%
(Turn G-code)
(Торцовка)
(Система координат: G54)
(Диаметр заготовки D50.0)
(Торец детали: Z0)
(Снять по Z: до Z-2.0000)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S200 M3

G0 Z2.0000
G0 X27.0000

(Черновой проход 1, Z-0.5000)
G0 Z-0.5000
G1 X-0.3000 F100.0000
G0 Z2.0000
G0 X27.0000

(Черновой проход 2, Z-1.0000)
G0 Z-1.0000
G1 X-0.3000 F100.0000
G0 Z2.0000
G0 X27.0000

(Черновой проход 3, Z-1.5000)
G0 Z-1.5000
G1 X-0.3000 F100.0000
G0 Z2.0000
G0 X27.0000

(Черновой проход 4, Z-1.9000)
G0 Z-1.9000
G1 X-0.3000 F100.0000
G0 Z2.0000
G0 X27.0000

(Чистовые обороты)
S500
(Чистовой проход 1, Z-2.0000)
G0 Z-2.0000
G1 X-0.3000 F80.0000
G0 Z2.0000
G0 X27.0000

G0 X52.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Старт: миллиметры, плоскость XZ, абсолютные координаты, радиусный режим X (G8), отмена коррекций и циклов, подача в мм/мин.
G97 S200 M3- Постоянные обороты — 200 об/мин для черновых проходов.
G0 Z2.0000 / G0 X27.0000- Подвод: 2 мм перед торцом и X27 (Ø54) — за краем заготовки.
G0 Z-0.5000 → G1 X-0.3000 F100.0000- Черновой проход: встать на глубину Z−0.5 за краем заготовки и рабочей подачей пройти к центру. Резец заходит на 0,3 мм за ось (X−0.3), чтобы в центре торца не остался «пенёк».
G0 Z2.0000 / G0 X27.0000- Отвод после прохода: сначала от торца по Z, затем по X за край заготовки — резец не царапает обработанную поверхность.
(Черновой проход 4, Z-1.9000)- Проходы идут по 0,5 мм: Z−0.5, Z−1.0, Z−1.5, а четвёртый — только до Z−1.9, оставляя 0,1 мм припуска на чистовой.
S500 / G0 Z-2.0000 / G1 X-0.3000 F80.0000- Чистовой проход в размер Z−2 на повышенных оборотах 500 об/мин и подаче 80 мм/мин.
G0 X52.0000 / M5 / M30- Финальный отвод по X, остановка шпинделя и конец программы.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Подробнее по теме: Коды G96 и G97 на ЧПУ: постоянная скорость резания или постоянные обороты.
Частые вопросы
В какую сторону идёт обработка при торцовке?
Резец движется от края заготовки к центру, снимая материал за один или несколько проходов с учётом заданного припуска.
Можно ли задать несколько проходов для торцовки?
Да, цикл распределяет материал между проходами по заданному припуску — не нужно вручную рассчитывать каждый шаг.
Поддерживается ли переключение G7/G8 и настройка M-кодов СОЖ?
Да, как и все циклы программы, торцовка поддерживает переключатель G7/G8 и настраиваемые M-коды СОЖ — итоговый G-код сразу соответствует вашей стойке и постпроцессору.
Можно ли проверить траекторию перед сохранением программы?
Да, форма цикла показывает живой 2D-симулятор траектории резца ещё до генерации G-кода.
Когда нужен этот цикл?
Когда деталь нужно подрезать по длине или подготовить чистый ровный торец перед следующей операцией.