
Цикл обработки
Наружное точение на токарном станке с ЧПУ
Базовый цикл черновой и чистовой обточки по наружному диаметру
Кликабельная форма цикла: нажмите на любое поле — увидите, что оно значит.
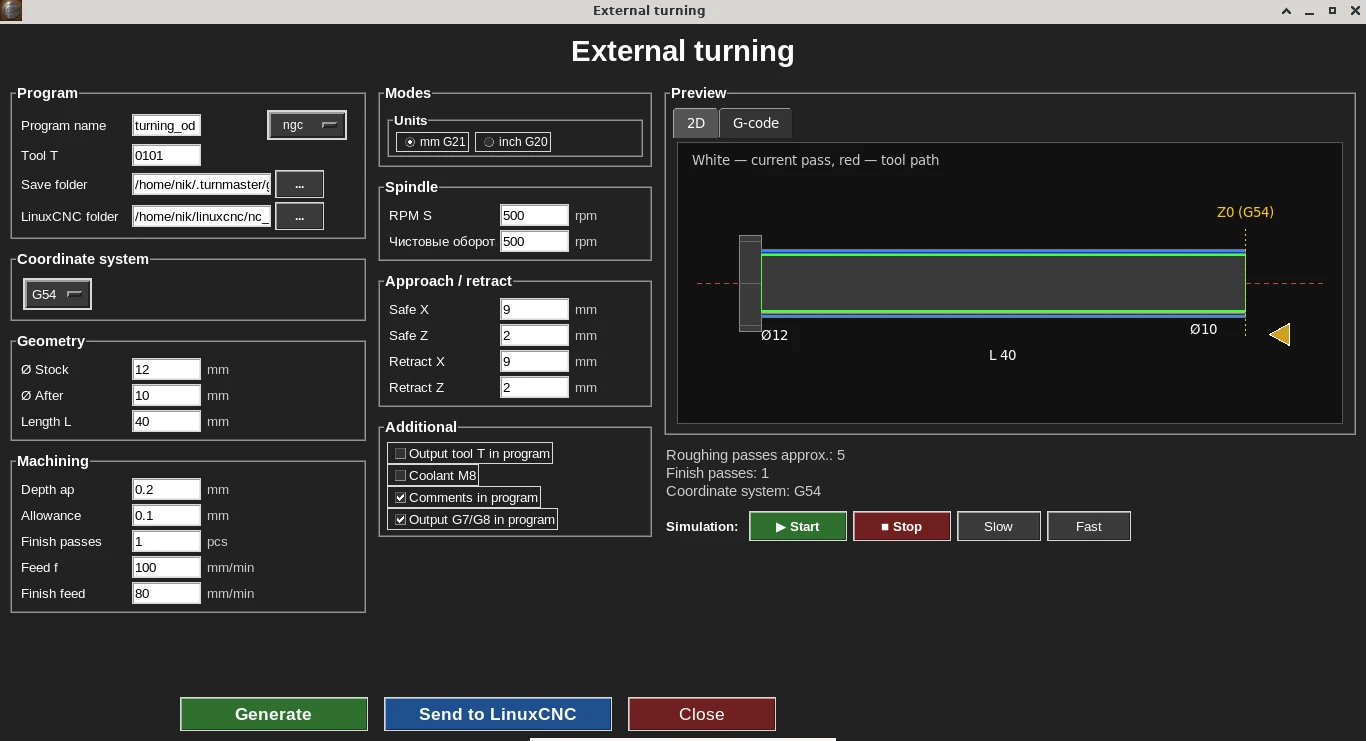
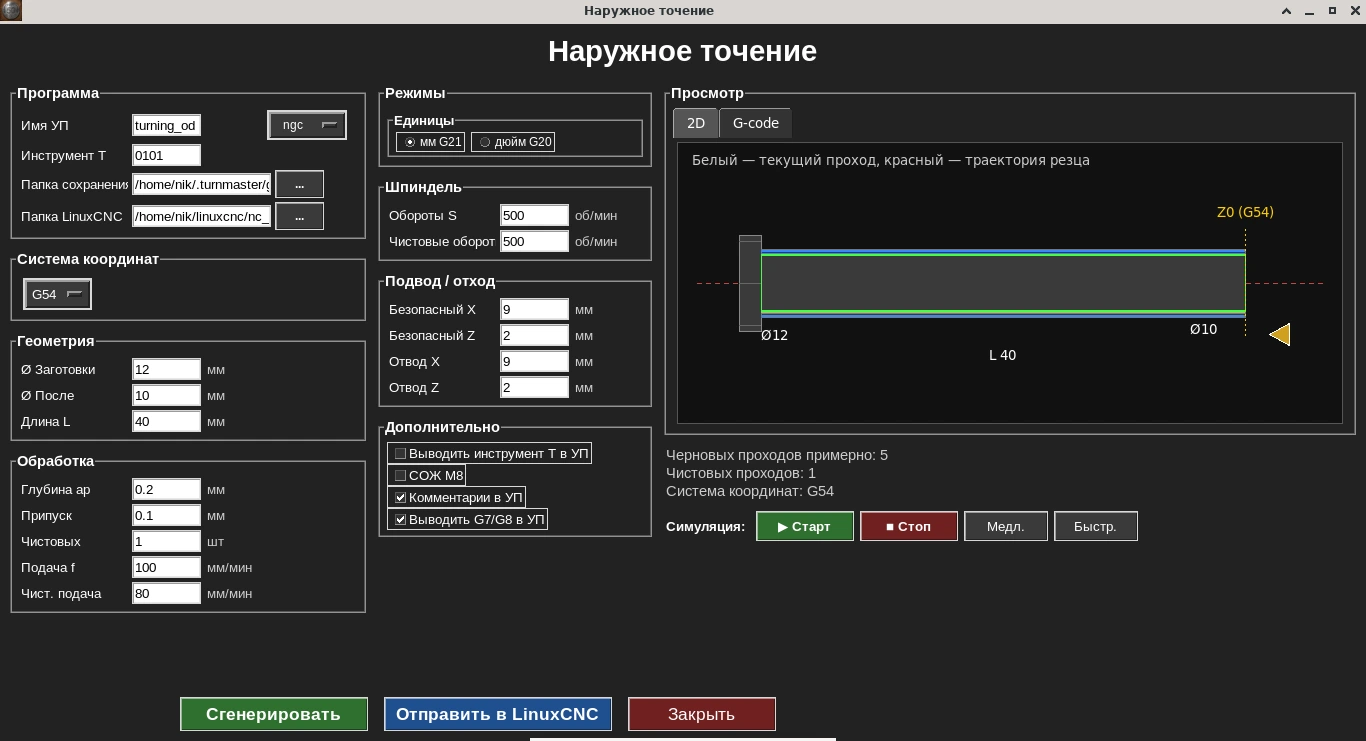
Форма цикла: геометрия, режимы, подачи слева — живой 2D-симулятор траектории справа, до генерации G-кода.
Цикл наружного точения снимает материал по указанным диаметрам за один или несколько проходов, автоматически распределяя припуск между черновыми проходами и чистовым.
Перед генерацией G-кода можно посмотреть траекторию резца в живом 2D-симуляторе и убедиться, что проходы заданы верно — и только после этого сохранять готовую программу для станка.
Кому нужен этот цикл
Нужен в каждой типовой токарной работе — от черновой обточки заготовки до чистового прохода перед следующей операцией.
Ключевые параметры формы
- •Начальный и конечный диаметр
- •Длина участка обработки
- •Припуск на чистовой проход
- •Подача (мм/мин)
- •Обороты шпинделя
Пример G-кода
Ниже — настоящая программа, которую Turn G-code сгенерировал для наружного точения: заготовка Ø12 мм обтачивается до Ø10 мм на длине 20 мм. Глубина за проход 0,2 мм, припуск на чистовой проход 0,1 мм, подача 100 мм/мин на черновых проходах и 80 мм/мин на чистовом, 500 об/мин. Код вручную не редактировался.
Программа выведена в радиусном режиме G8: координата X — это расстояние от оси вращения, то есть половина диаметра. Поэтому Ø12 в коде записан как X6, а Ø10 — как X5. В режиме G7 тот же цикл выдал бы диаметры напрямую; переключатель G7/G8 в программе один на все циклы.
turning.ngc · 58 строк — Показать программу целиком
%
(Turn G-code)
(Наружное точение)
(Система координат: G54)
(Заготовка D12.0)
(Финиш D10.0)
(Длина L20.0)

G21 G18 G90 G8 G40 G80 G94
G54

G97 S500 M3

G0 Z2.0000
G0 X9.0000

(Черновой проход 1, X5.8000)
G0 X5.8000
G1 Z-20.0000 F100.0000
G0 X9.0000
G0 Z2.0000

(Черновой проход 2, X5.6000)
G0 X5.6000
G1 Z-20.0000 F100.0000
G0 X9.0000
G0 Z2.0000

(Черновой проход 3, X5.4000)
G0 X5.4000
G1 Z-20.0000 F100.0000
G0 X9.0000
G0 Z2.0000

(Черновой проход 4, X5.2000)
G0 X5.2000
G1 Z-20.0000 F100.0000
G0 X9.0000
G0 Z2.0000

(Последний черновой до припуска, X5.1000)
G0 X5.1000
G1 Z-20.0000 F100.0000
G0 X9.0000
G0 Z2.0000

(Чистовые обороты)
S500
(Чистовой проход 1, X5.0000)
G0 X5.0000
G1 Z-20.0000 F80.0000
G0 X9.0000
G0 Z2.0000

G0 Z2.0000
M5
M30
%
Разбор по строкам
G21 G18 G90 G8 G40 G80 G94- Строка безопасного старта: миллиметры (G21), плоскость XZ токарного станка (G18), абсолютные координаты (G90), радиусный режим X (G8), отмена коррекции на радиус инструмента (G40) и постоянных циклов (G80), подача в мм/мин (G94).
G54- Система координат детали — ноль, привязанный на станке.
G97 S500 M3- Постоянные обороты шпинделя (G97) — 500 об/мин, вращение по часовой стрелке (M3).
G0 Z2.0000 / G0 X9.0000- Ускоренный подвод в безопасную точку: 2 мм перед торцом и X9 (Ø18) — заведомо выше заготовки.
G0 X5.8000 → G1 Z-20.0000 F100.0000- Черновой проход: быстро встать на X5.8 (Ø11,6) и рабочей подачей 100 мм/мин пройти до Z−20. Каждый следующий проход глубже на 0,2 мм на сторону: X5.6, X5.4, X5.2.
G0 X9.0000 / G0 Z2.0000- После каждого прохода резец сначала отходит по X выше заготовки и только потом возвращается к торцу — обратный ход не задевает обработанную поверхность.
(Последний черновой до припуска, X5.1000)- Последний черновой проход идёт не на полную глубину, а ровно до припуска: X5.1 (Ø10,2) оставляет 0,1 мм на сторону под чистовой проход.
S500 / G0 X5.0000 / G1 Z-20.0000 F80.0000- Чистовой проход на финальный Ø10 (X5) с отдельной чистовой подачей 80 мм/мин. Строка S задаёт чистовые обороты — здесь они равны черновым, но в форме их можно поставить другими.
M5 / M30- Остановка шпинделя и конец программы. M30 в конце, как и комментарии, отключается в настройках — под привычки вашей стойки и постпроцессора.
СОЖ (M8) и вывод номера инструмента в этом примере выключены — они включаются галочками в форме цикла.
Что означают коды этой программы (G0, G1, G8, G97, M3, M5) — справочник G- и M-кодов для токарного станка.
Частые вопросы
В чём разница между черновым и чистовым проходом?
Черновой проход снимает основной объём материала за один или несколько проходов, оставляя припуск. Чистовой проход снимает этот припуск за финальный проход, чтобы получить точный размер и чистую поверхность. Программа сама распределяет припуск между проходами.
Можно ли задать несколько черновых проходов?
Да, цикл сам делит расстояние между начальным и конечным диаметром на нужное число черновых проходов, оставляя заданный припуск на чистовой проход — вручную считать каждый проход не нужно.
Поддерживается ли переключение G7/G8 (диаметр/радиус)?
Да, как и все остальные циклы программы, наружное точение поддерживает переключатель G7/G8 и настраиваемые M-коды СОЖ — итоговый G-код сразу соответствует вашей стойке и постпроцессору.
Можно ли проверить траекторию до генерации G-кода?
Да, перед сохранением программы форма цикла показывает живой 2D-симулятор траектории резца, чтобы визуально убедиться, что проходы заданы верно.
Для какого оборудования подходит этот цикл?
Программа разработана на базе LinuxCNC, но генерирует обычный G-code — язык, которым пользуется большинство ЧПУ-станков, так что итоговую программу можно адаптировать и под другие системы ЧПУ.